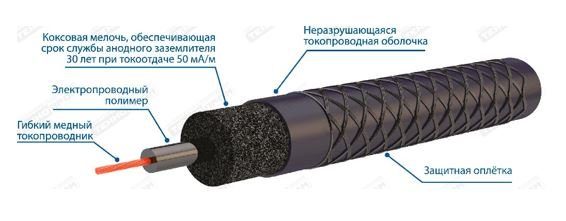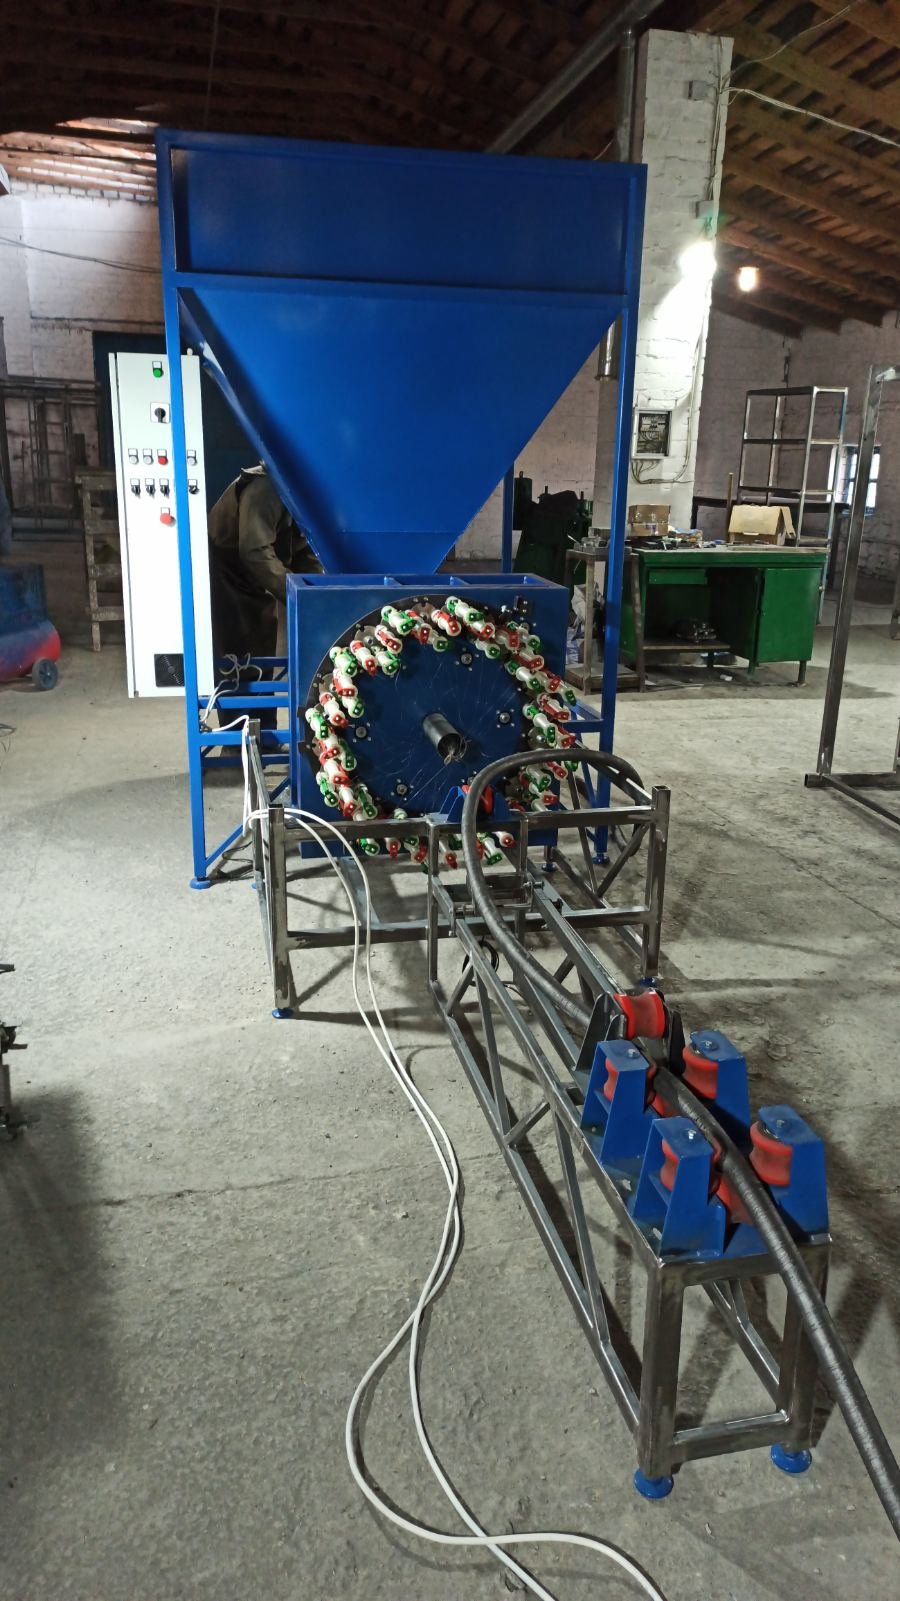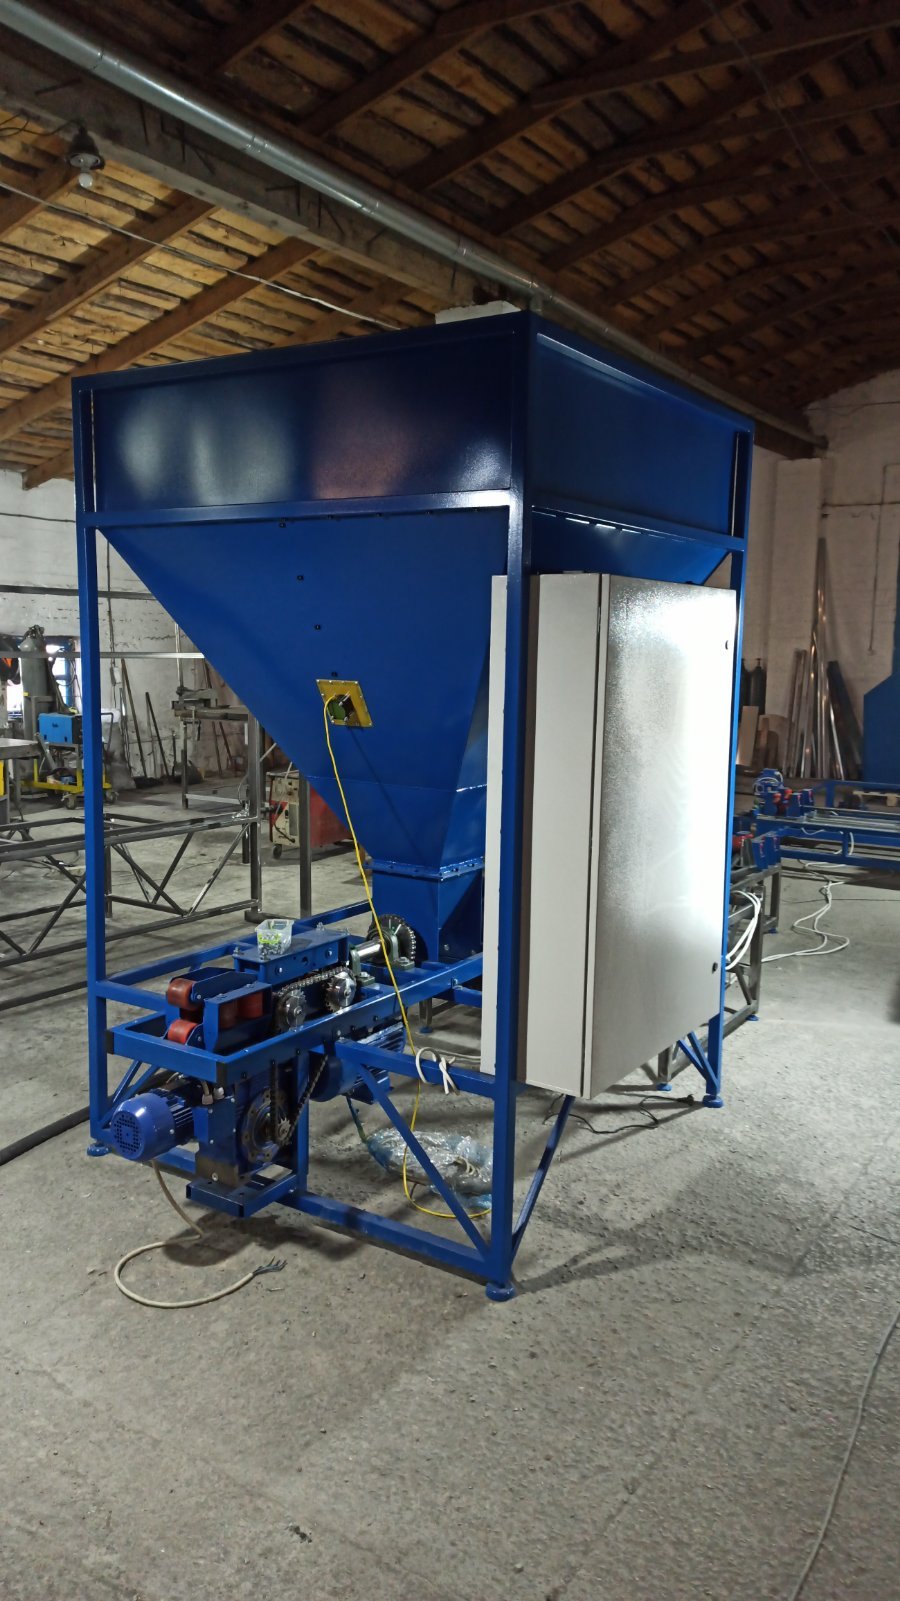


Anodenerdungselemente sind als schwerlösliche Komponenten für flächige Anodenerder in Systemen des kathodischen Korrosionsschutzes für Fernleitungen und andere unterirdische Metallstrukturen konzipiert.
Technische Spezifikationen:
Technische Daten der Fertigungslinie
- Durchsatz: 60 m/h
- Trichterkapazität: 1,5 t
- Hüllenlänge: max. 200 m
- Außendurchmesser der Hülle (Durchmesser des mit Koks gefüllten Mantels): 82 ± 1,5 mm (gemäß technischer Spezifikation)
- Füllmaterial: Koks
- Spezifisches Gewicht des verwendeten Kokses: 1300 kg/m³
- Packungsdichte des Kokses (Füllmaterial): Entspricht dem spezifischen Gewicht des Kokses
- Korngröße des Kokses (Fraktion): 0,1–1,0 mm
- Feuchtigkeitsgehalt des Kokses: Entspricht den Umgebungsbedingungen
- Leiter:
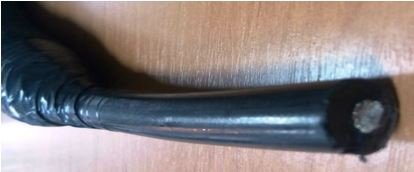
- 1. Kupfer, 10,0 mm² Querschnitt (3,6 mm Durchmesser), in einer Ummantelung mit einem Durchmesser von bis zu 36 mm;
- 2. Kupfer, 13,2 mm² Querschnitt (4,1 mm Durchmesser), in einer Ummantelung mit einem Durchmesser von bis zu 36 mm;
- 3. Kupfer, 16,0 mm² Querschnitt (4,5 mm Durchmesser), in einer Ummantelung mit einem Durchmesser von bis zu 36 mm;
- 4. Kupfer, 25,0 mm² Querschnitt (5,64 mm Durchmesser), in einem Mantel mit einem Durchmesser von bis zu 36 mm
- Außendurchmesser des Leitermantels: 36,0 ± 0,5 mm
- Material des Leitermantels: Elektrisch leitfähiger Gummi
- Mantelbildung: Aus Gewebe-/Vliesmaterial
- Gewebelänge pro Spule: 230 m
- Spulengewicht: Bis zu 10 kg
- Längsnaht: Überlappend vernäht
- Kabelenden: Verklebt
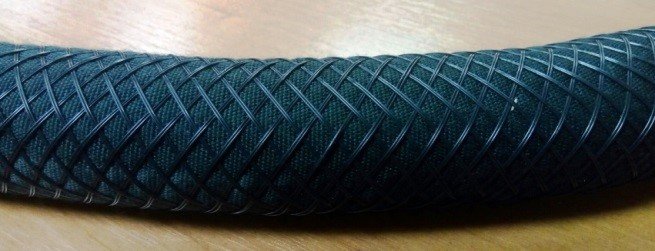
- Gewicht pro 1 m Kabel: 1,600–1,700 kg. Spezifikationen der Umflechtung: 48 Stränge, jeweils 2 Fäden (insgesamt 96 Fäden), Fadendurchmesser 0,2–0,3 mm, Flechtdurchmesser 80 ± 1,5 mm, Flechtwinkel 55–60° (48 Spulen)
24 Stränge, jeweils 2 Fäden (insgesamt 48 Fäden), Fadendurchmesser 0,2–0,3 mm, Flechtdurchmesser 39 ± 1,5 mm, Flechtwinkel 55–60° (24 Spulen) - Flechtmaterial: Polyester (PET)-Monofilament, 0,2–0,3 mm Durchmesser
- Kabelausrichtung während des Umflechtens: Horizontal
- Spulengewicht: 0,1 kg
- Erforderliche Flechtfadenlänge (Verbrauch): Mindestens 500 m (bei voll bewickelten Spulen)
- Füllvorgang: Vertikal, durch Schwerkraft (unter Verwendung einer Vibrationseinrichtung)
- Kabelzuführung: Gleichzeitig mit der Zuführung des Kohlenstoffmaterials und des Mantels
- Mantelbildung: Erfolgt in einem vertikalen Abschnitt
- Mindestbiegeradien:
-
- – Für Drähte: R 100 mm
- – Für
Kabel ohne Umhüllung: R 150 mm
-
- – Für Kabel mit Umhüllung: R 150 mm
- Antriebskonfiguration:
- 1. Antrieb an der Aufwickeltrommel
- 2. Abzugsantrieb für den Leiter (positioniert nach der Richtvorrichtung)
- Automatisierte Kabelaufwickeleinheit:
- Anzahl der gleichzeitig aufgewickelten Trommeln: 1
- Stromversorgung: 3-phasig, 380 V
- Netzfrequenz: 48–63 Hz
- Drehzahl der Antriebstrommel: 30 U/min (stufenlos)
- Genauigkeit der Kabellängenmessung, %: ±1
- Maximales Gewicht des auf eine Trommel aufgewickelten Kabels, kg: ≤ 3000
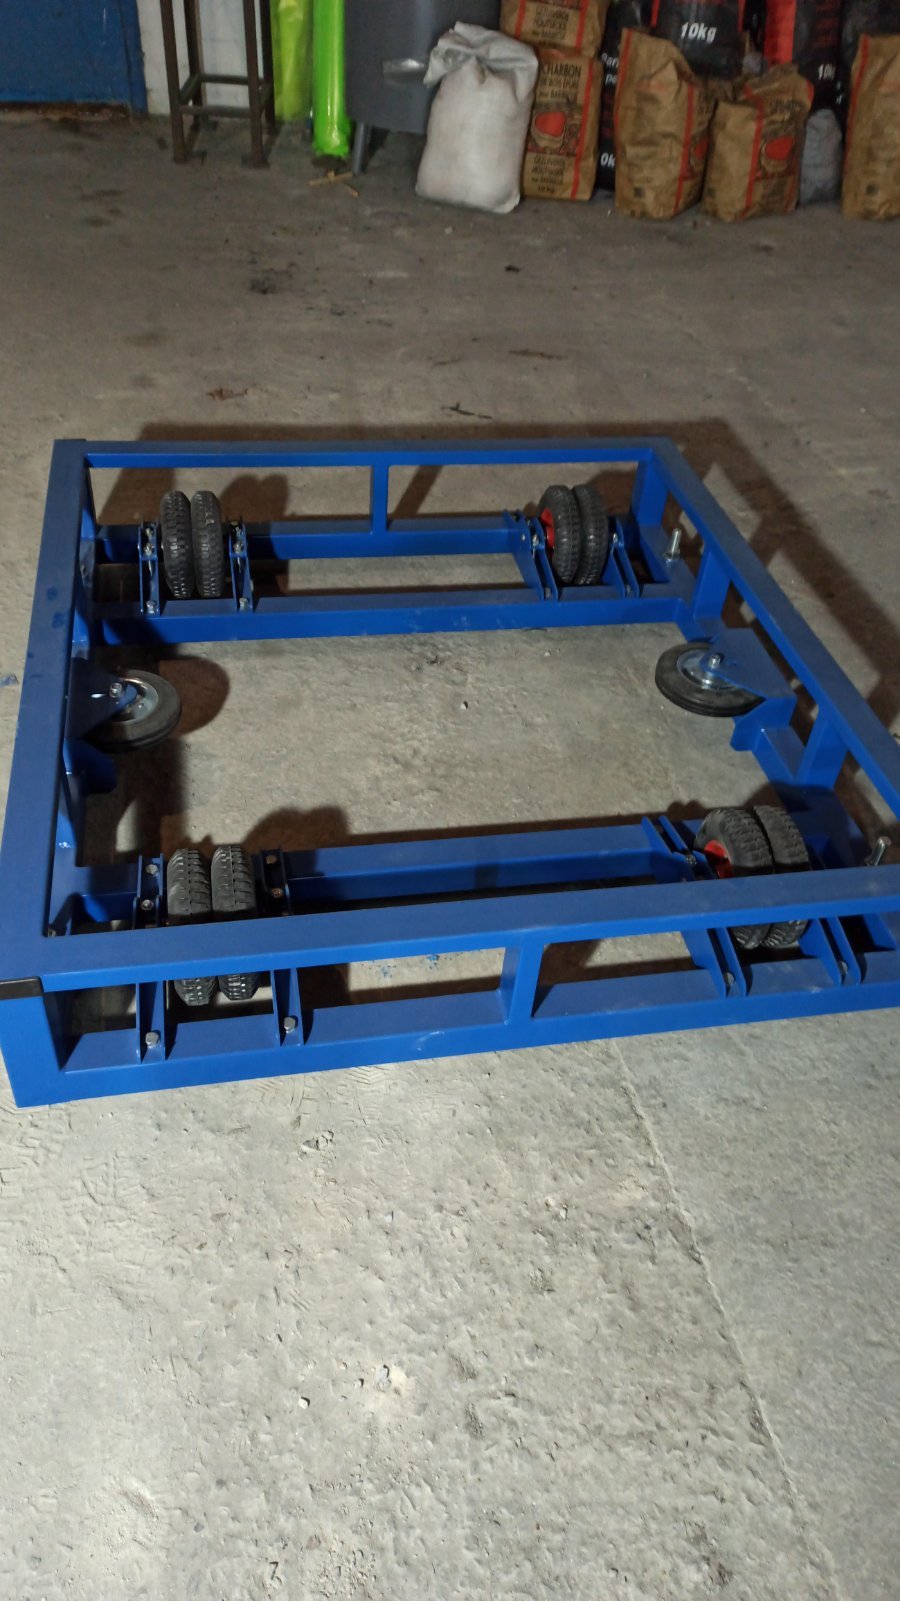
- Kabelabwickeleinheit:
- Anzahl der gleichzeitig abwickelbaren Trommeln: 1
- Trommelspezifikationen
- Höhe – 1444 mm
- Breite (über die Länge der Zuganker) – 770 mm
- Fläche – 1,11 m²
- Volumen – 1,30 m³
- Gewicht der Trommel (inklusive Ummantelung) – 234 kg
- Gewicht der Trommel – 186 kg
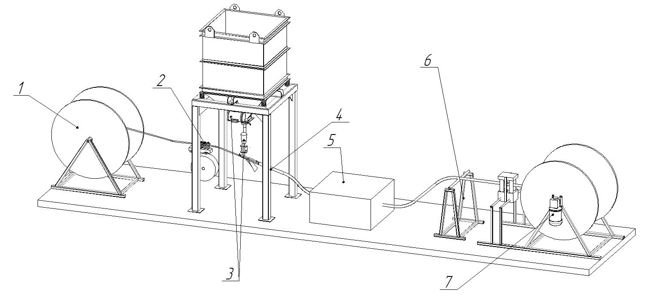
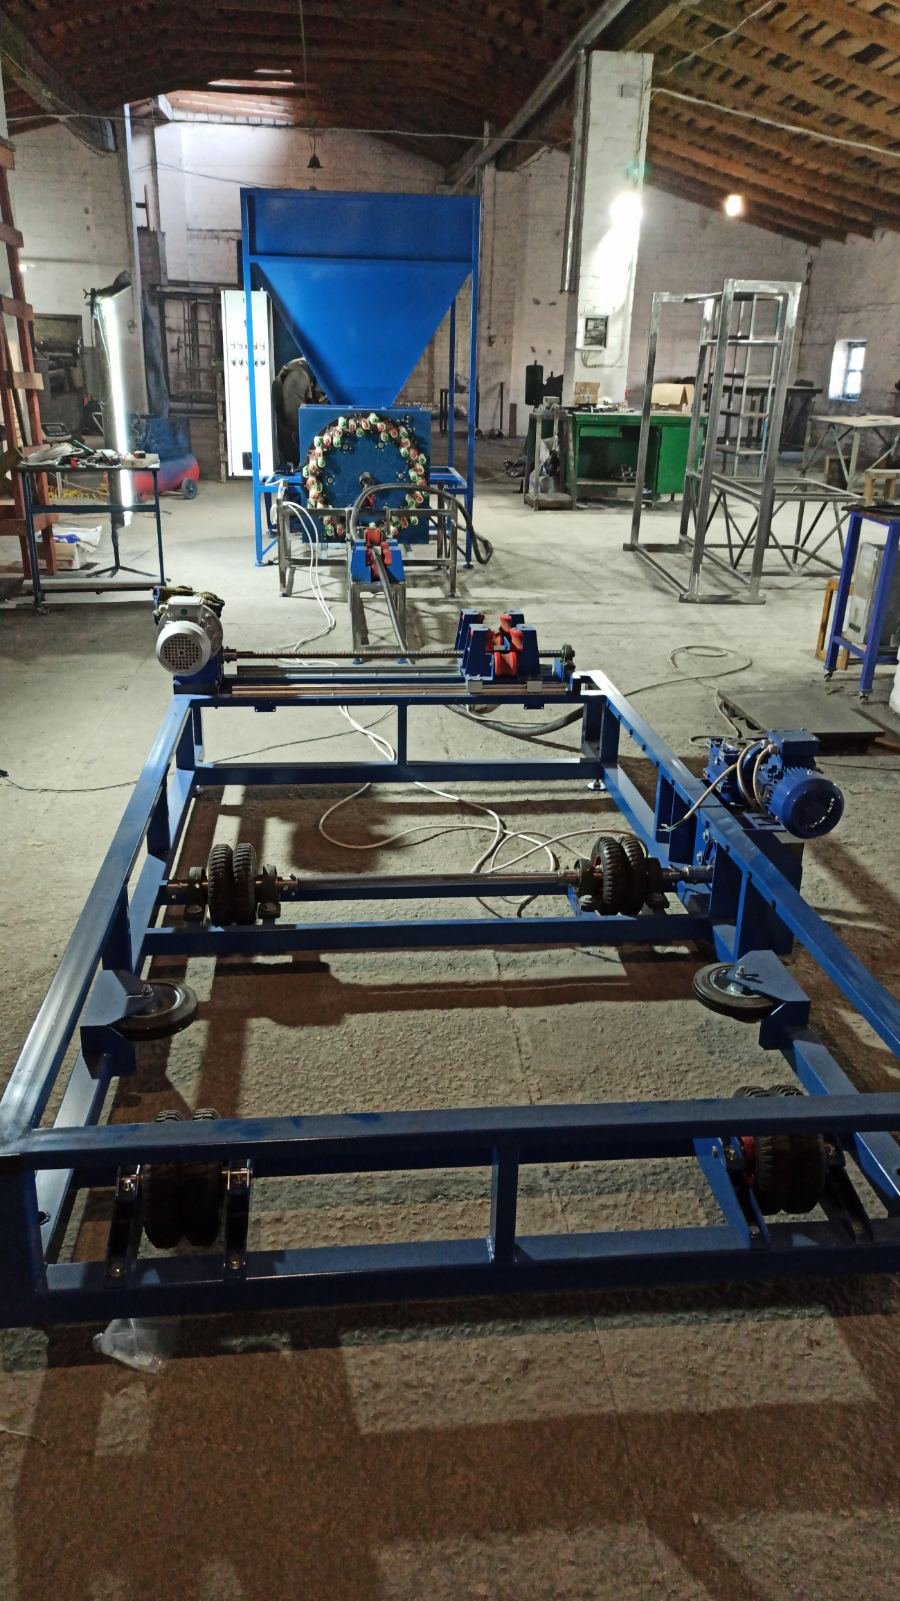
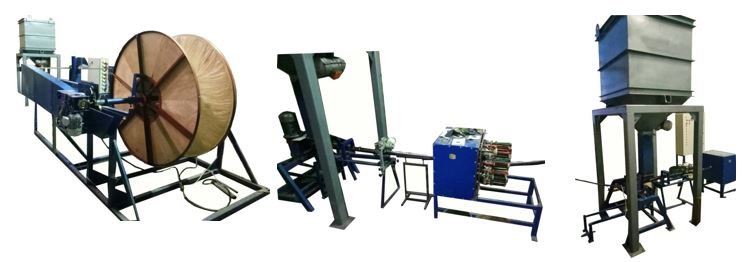
Anlagenkomponenten:
- Kabelabwickeleinheit
- Zuführmechanismus
- Trichter
- Nähmaschine
- Flechtmaschine
- Spannvorrichtung
- Automatisierte Kabelaufwickeleinheit
Funktionsweise der Anlage:
Der Bediener platziert die Kabeltrommel auf der Abwickelvorrichtung (1) und führt das Kabelende in den Zugmechanismus (2) ein, der das Kabel in Richtung der Koks-Zuführvorrichtung transportiert. Nach dem Öffnen des Schiebers aktiviert der Bediener den Vibrationsmotor am Trichter (3) sowie den Vibrationsmotor an der Koks-Zuführvorrichtung (3).
Der Zugmechanismus befördert das Kabel durch eine Vorrichtung zur Hüllenformung; die Hülle wird anschließend mit Koks gefüllt und mittels einer Nähmaschine (4) verschlossen. Das so vorbereitete Kabel wird einer Umflechtmaschine (5) zugeführt, die eine Fadenumflechtung auf die Hülle aufbringt, wodurch das Endprodukt entsteht.
Nach dem Verlassen der Umflechtmaschine durchläuft das Produkt eine Spannvorrichtung (6), die mit zwei Endschaltern ausgestattet ist; diese erkennen, ob das Kabel gespannt oder entspannt (durchhängend) ist. Nach diesem Bereich zur Spannungserfassung wird das fertige Produkt auf eine Trommel (Spule) aufgewickelt, die sich auf einer automatischen Aufwickelvorrichtung (7) befindet. Die Aufwickelvorrichtung (7) schaltet sich ein, wenn das Kabel die untere Position (entspannter Zustand) erreicht, und schaltet sich aus, sobald es die gespannte Position erreicht. Nach dem Abschalten startet die Aufwickelvorrichtung erst dann wieder, wenn das Kabel erneut die untere Position (entspannter Zustand) erreicht.
Nachdem das Kabel auf die Trommel der Aufwickelvorrichtung (7) aufgelegt wurde, geht die Produktionslinie in einen kontinuierlichen Betrieb über, der so lange andauert, bis die Umflechtung des 200 Meter langen Kabelabschnitts abgeschlossen ist.
Anwendungsbereich für eine Anoden-Erdungsvorrichtung:
Anoden-Erdungselektroden sind als langsam auflösende Komponenten für großflächige Anoden-Erdungssysteme konzipiert, die dem kathodischen Korrosionsschutz von Hauptrohrleitungen und anderen unterirdischen Metallstrukturen dienen.
Die langsam auflösende Elektrode besteht aus einem korrosionsbeständigen Material, das mit einer elektrochemisch aktiven Metalloxid-Beschichtung versehen ist. Die Elektrode verfügt über ein System zur Stromzuführung, das sich über ihre gesamte Länge erstreckt.
Zusätzliche Informationen
12 Monate Garantie
Service nach Ablauf der Garantiezeit