

Лінія призначена для виготовлення еластичної оболонки з полімерних плівкових матеріалів, її порційного наповнення одним або двома компонентами з роздільними бар’єрами, кліпсування металевою скобою та поділу на мірні вироби.
Технічні характеристики:
Продукт – будь-яка напів-в’язка суміш (абразивна, не агресивна). Матеріал оболонки – ПЕНД; ПЕВС від 80мкм до 100 мкм.
Технічні характеристики виробу*
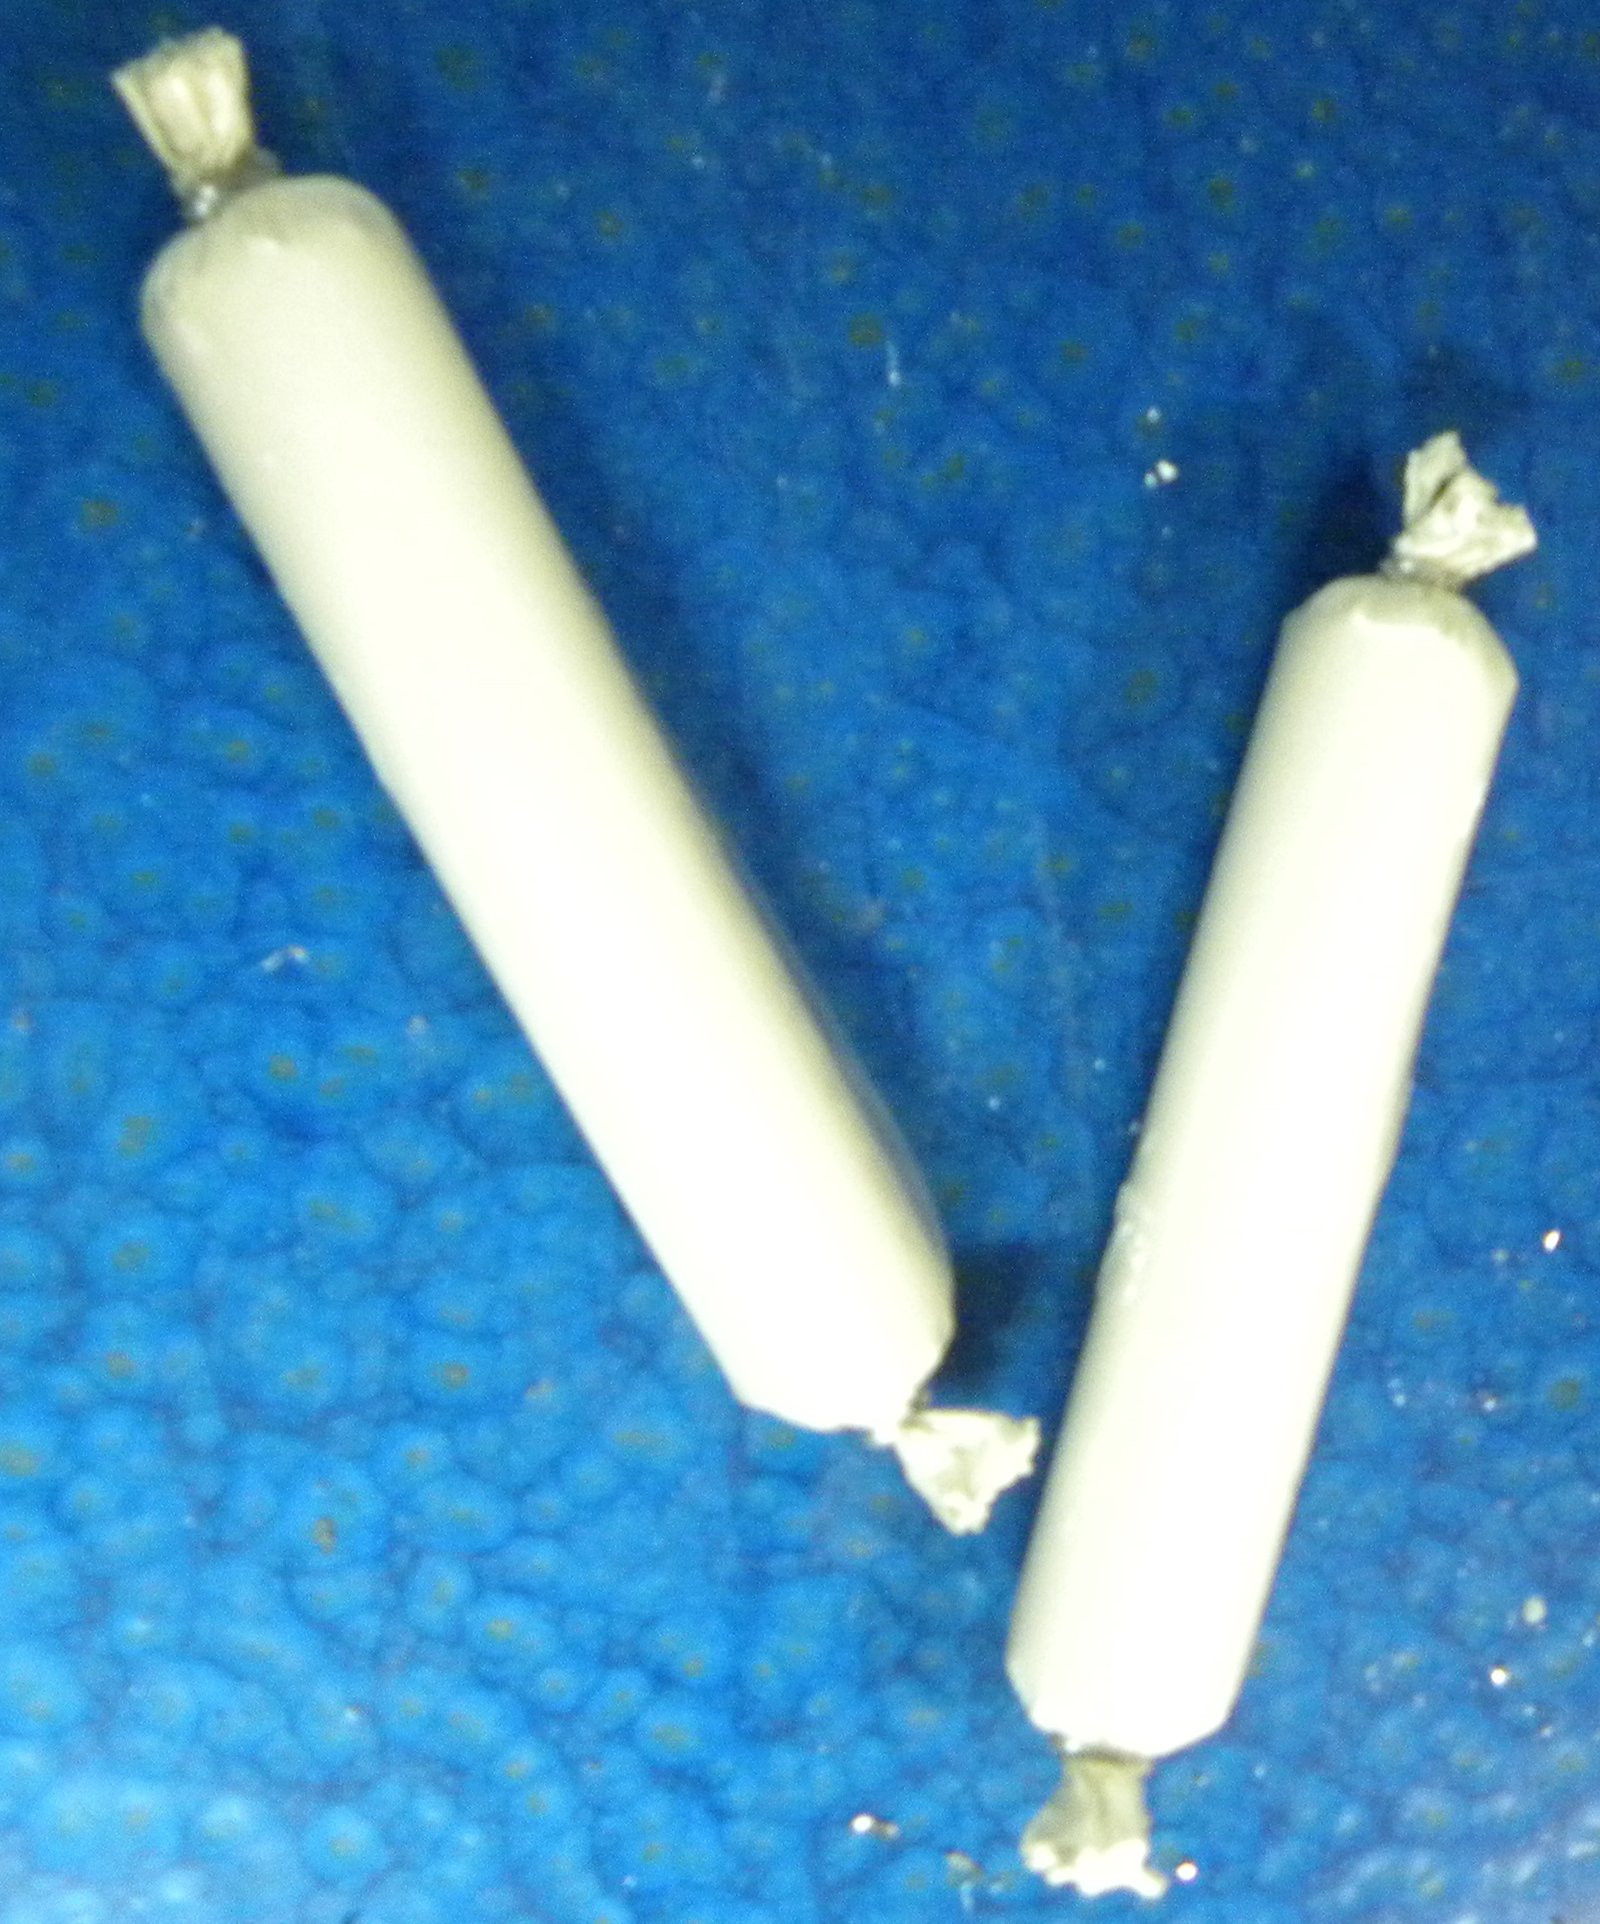
- довжина – 300 – 900 +/- 5мм;
- діаметр – 25 +/- 1мм;
- вага – 300 – 900 гр.;
- кліпса – метал (з двох сторін).
- продуктивність – до 5 вид./хв.
*Можливе виготовлення аналогічної лінії, відповідно до індивідуальних вимог замовника.
Характеристики лінії
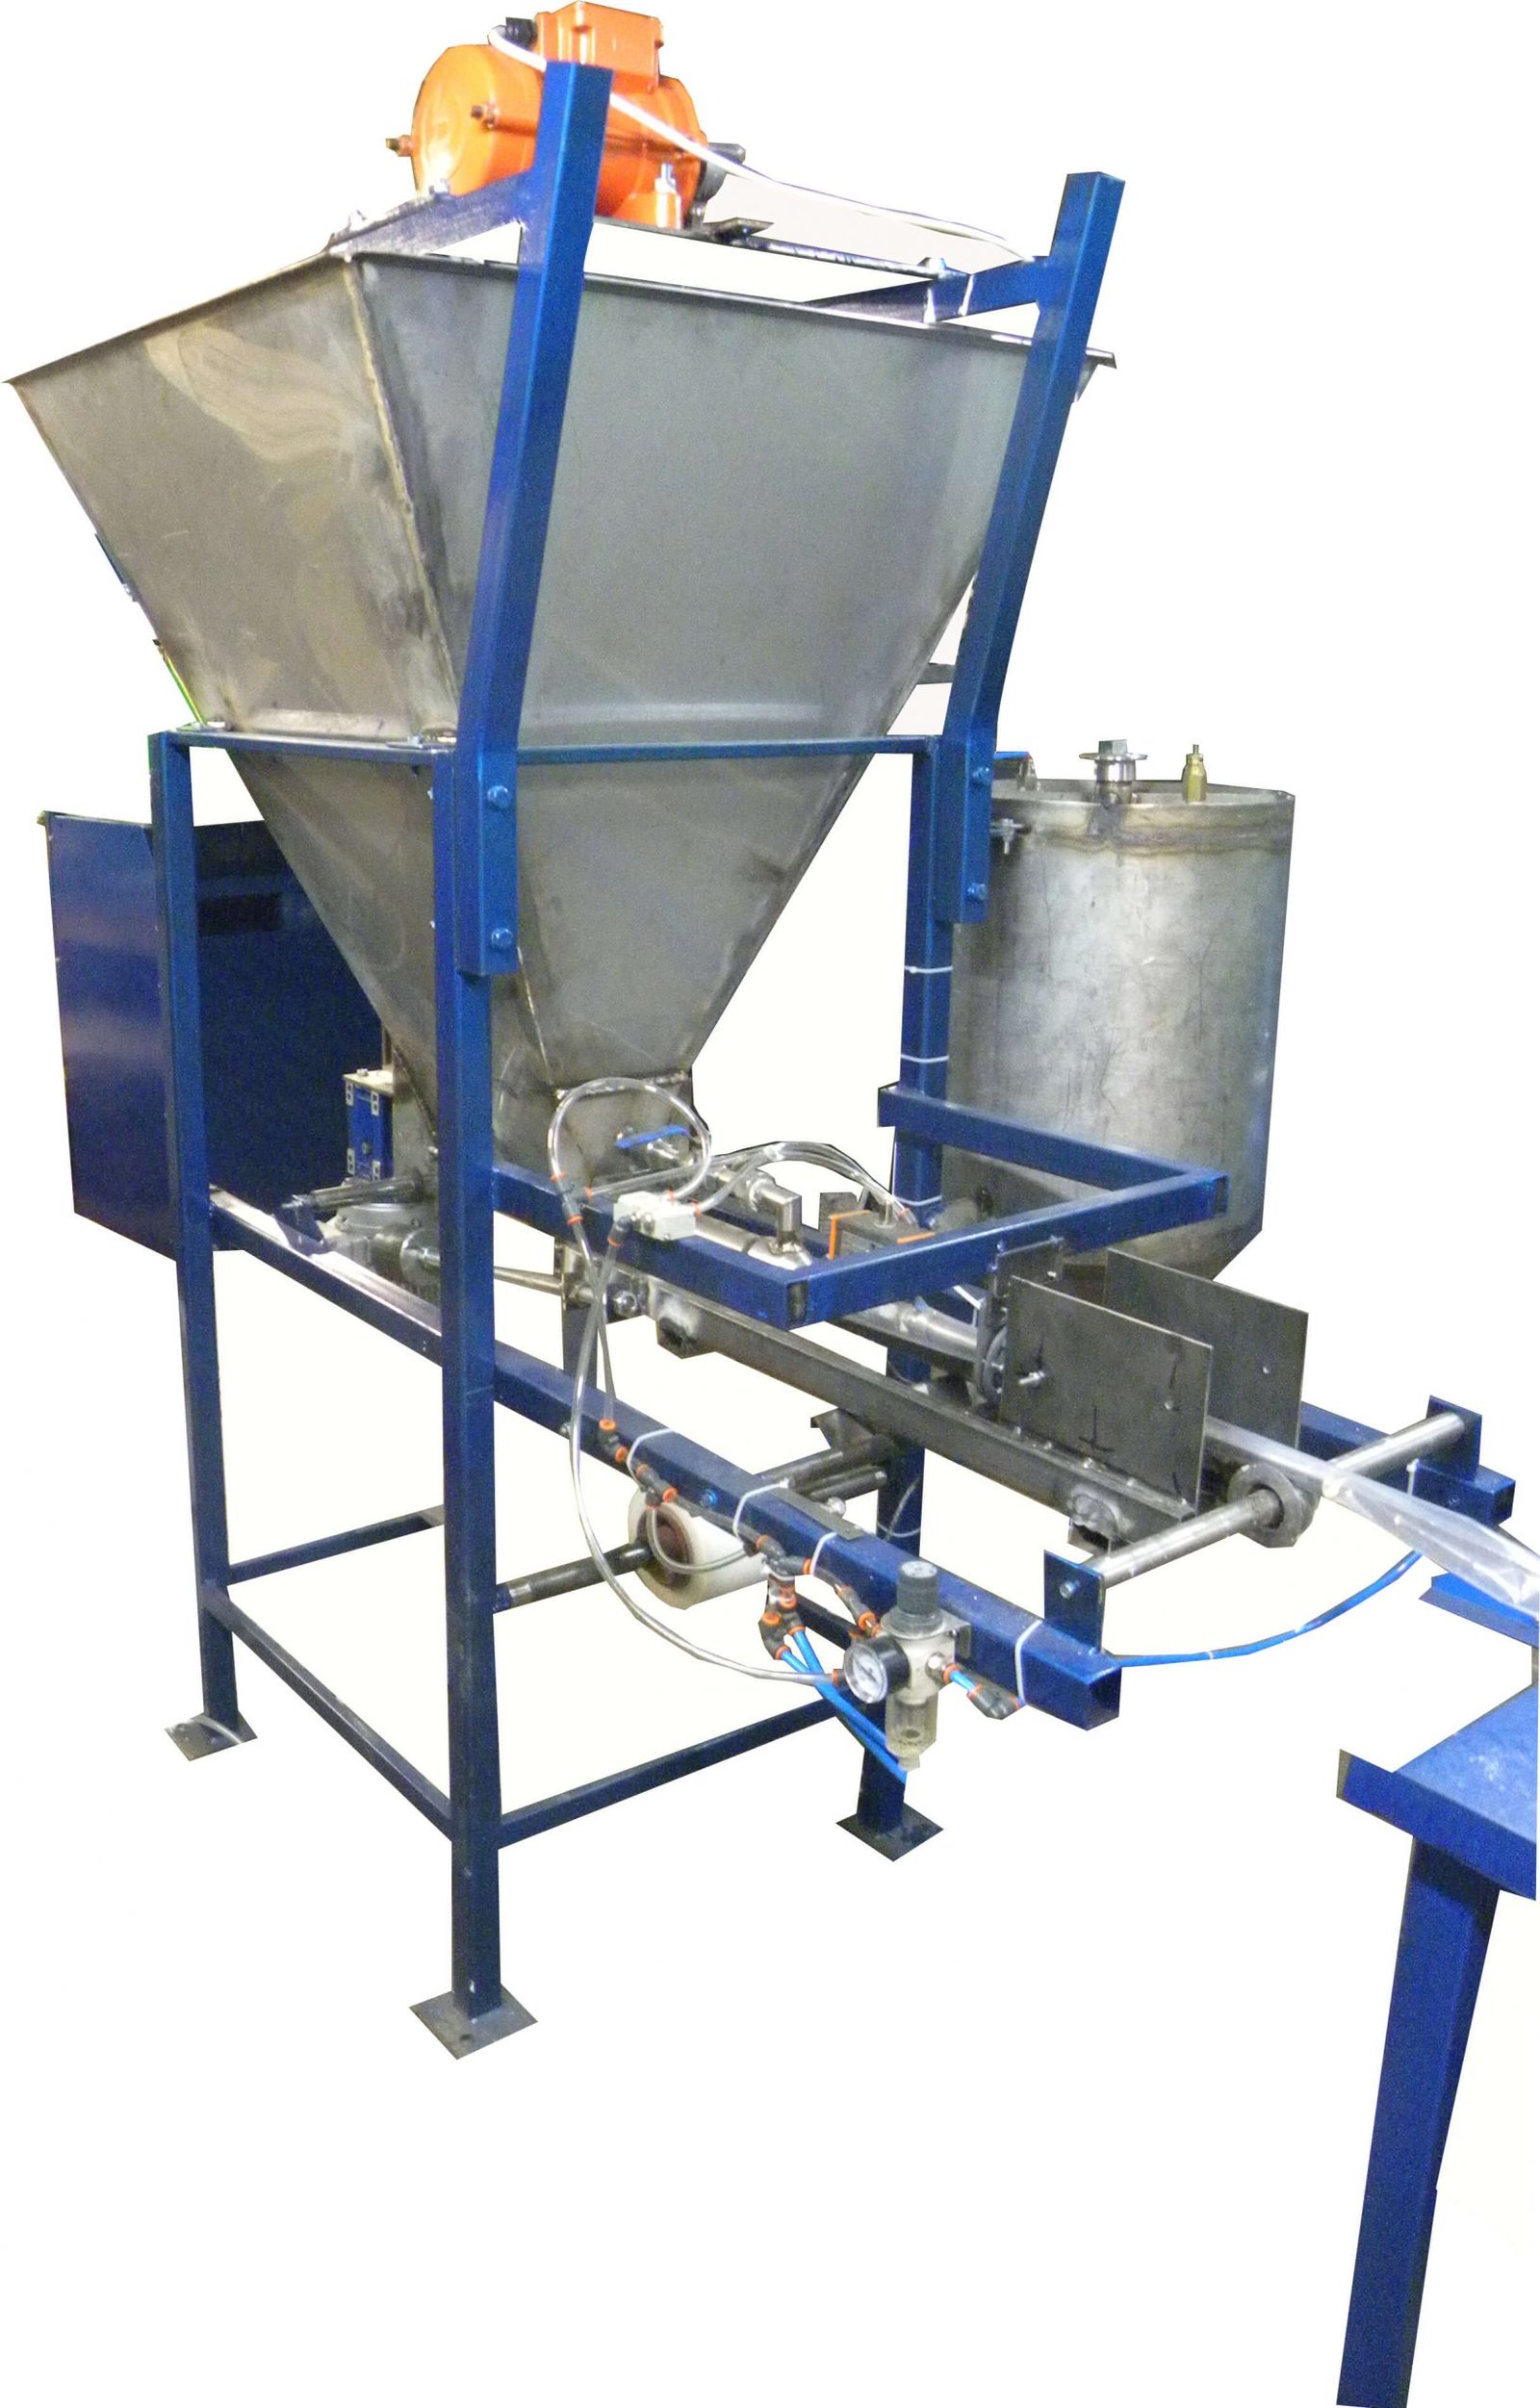
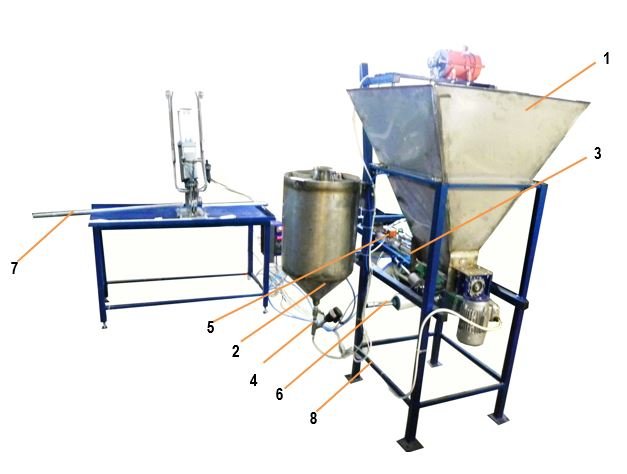
Шнековий живильник дозованої подачі продукту з бункера накопичувача – 3.
- підключення – 380в; 50Гц; 1,1 кВт.
- управління (пуск/стоп) – за датчиками
- об’єм бункера – до 250 літрів.
Дозатор об’ємного типу – 4.
- тип – об’ємний.
- Обсяг дози – 5 – 20 грм.
- похибка – +/-5%.
- привод – пневматика.
- підключення – 220в; 50Гц; 0,25 кВт. 6атм/60л.хв.
- об’єм бункера – до 60 л.
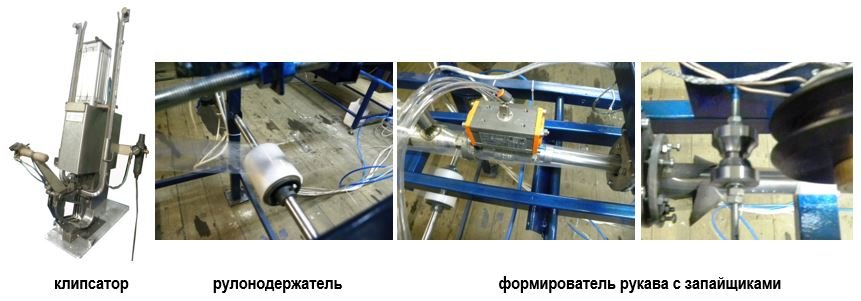
Формувальник рукава із зварювачами – 5.
- тип нагрівання – імпульсний.
- тип шва – запаювальний 3мм.
- довжина шва – до 900 мм.
- до швів – 2 (зустрічно).
- привод – пневматика.
- протяжка – автоматична.
Рулонотримач – 6.
- кількість – 1 шт.
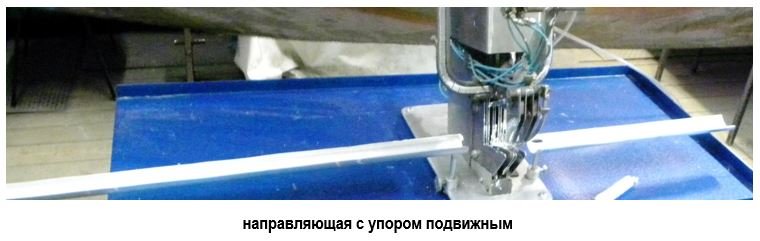
Напрямна з рухомим упором – 7.
- кількість – 1 шт.
Рама – 8.
- кількість – 1 шт.
Кліпсатор дворядковий – 9.
- кількість – 1 шт.
- скоба – метал.
- до струмків – 2.
- ніж – серпоподібний 1шт.
- привід – пневматичний
- управління – ручне, кнопкове
габаритні розчини установки, не більше – 2600х700х1500мм.
вага – до 180 кг.
Оператор – 1 чол + підсобник.
Вузли та деталі обладнання, що контактують з продуктом, виконуються з корозійностійких матеріалів.
Конструкція передбачає швидке розбирання агрегатів для сан. обробки.
Призначення
Лінія призначена для виготовлення еластичної оболонки з полімерних плівкових матеріалів, її порційного наповнення одним або двома компонентами з роздільними бар’єрами, кліпсування металевою скобою та поділу на мірні вироби.
Сфери застосування лінії
Виробництво ампул для анкерного кріплення, пакування будівельних сумішей та інших матеріалів не харчового призначення.
Склад лінії:
- бункер накопичувач першого виду продукту
- бункер накопичувач другого виду продукту
- дозатор першого виду продукту
- дозатор (гольчастий живильник) другого виду продукту
- формувач рукава із зварювачами
- рулоноутримувач
- напрямна з рухомим упором
- рама
- кліпсатор дворядковий
Принцип роботи
Лінія складається з:
- установки для формування та наповнення технологічними матеріалами та
- установки формування довжини ампула, її кліпсування та відрізки.
Установка (1) є звареною металевою конструкцією, на якій змонтовані: Бункер (1) із шнековим живильником (3) та електроприводом подачі першого виду продукту. На виході шнекового живильника встановлена цівка з комірним формувачем рукава та напрямними роликами. Над цівкою розміщений роликовий нагрівач зварювача постійного нагріву та ролик охолодження шва. На основній рамі металоконструкції (8) встановлений бункер (2) із системою клапанів та голчастим живильником (4), для наповнення ампул другим видом продукту. Голковий живильник (4) встановлений над цівкою дозатора. У нижній частині рами розташований рулонотримач і вирівнюючі рамки подачі плівки. До складу лінії входить вільний стіл, на якому розташовується двоскріпочний кліпсатор (9) і блок управління лінією і розподільники стисненого повітря. З рулону плівки, встановленого на рулонотримачі, плівка, через систему вирівнюючих роликів, проходить через формувач рукава і охоплює цівку, при цьому голчастий живильник розташовується між двома шарами плівки. При протягуванні плівки по цівці, ролик запаювальної головки прокочується плівкою, формуючи два паралельні шви, на відстані 16мм. За командою оператора включається привід шнекового живильника і маса з бункера (1) через цівку надходить в основну порожнину полімерного рукава. Одночасно з бункера (2), під тиском стисненого повітря, через голчастий живильник, другий вид продукту, надходить у зовнішню порожнину оболонки, сформовану між двома лініями запаювання. Під тиском першого продукту та підтяжкою оператора, наповнений рукав надходить на стіл, із встановленим на ньому кліпсатором. При досягненні необхідної довжини виробу, оператор опускає рукоятку кліпсатора і перетискуючи отриману оболонку, встановлює дві кліпси, що стоять поряд, і відрізає готовий мірний сегмент виробу. Процес повторюється.
Додаткова інформація
Гарантія 12 місяців
Післягарантійне обслуговування