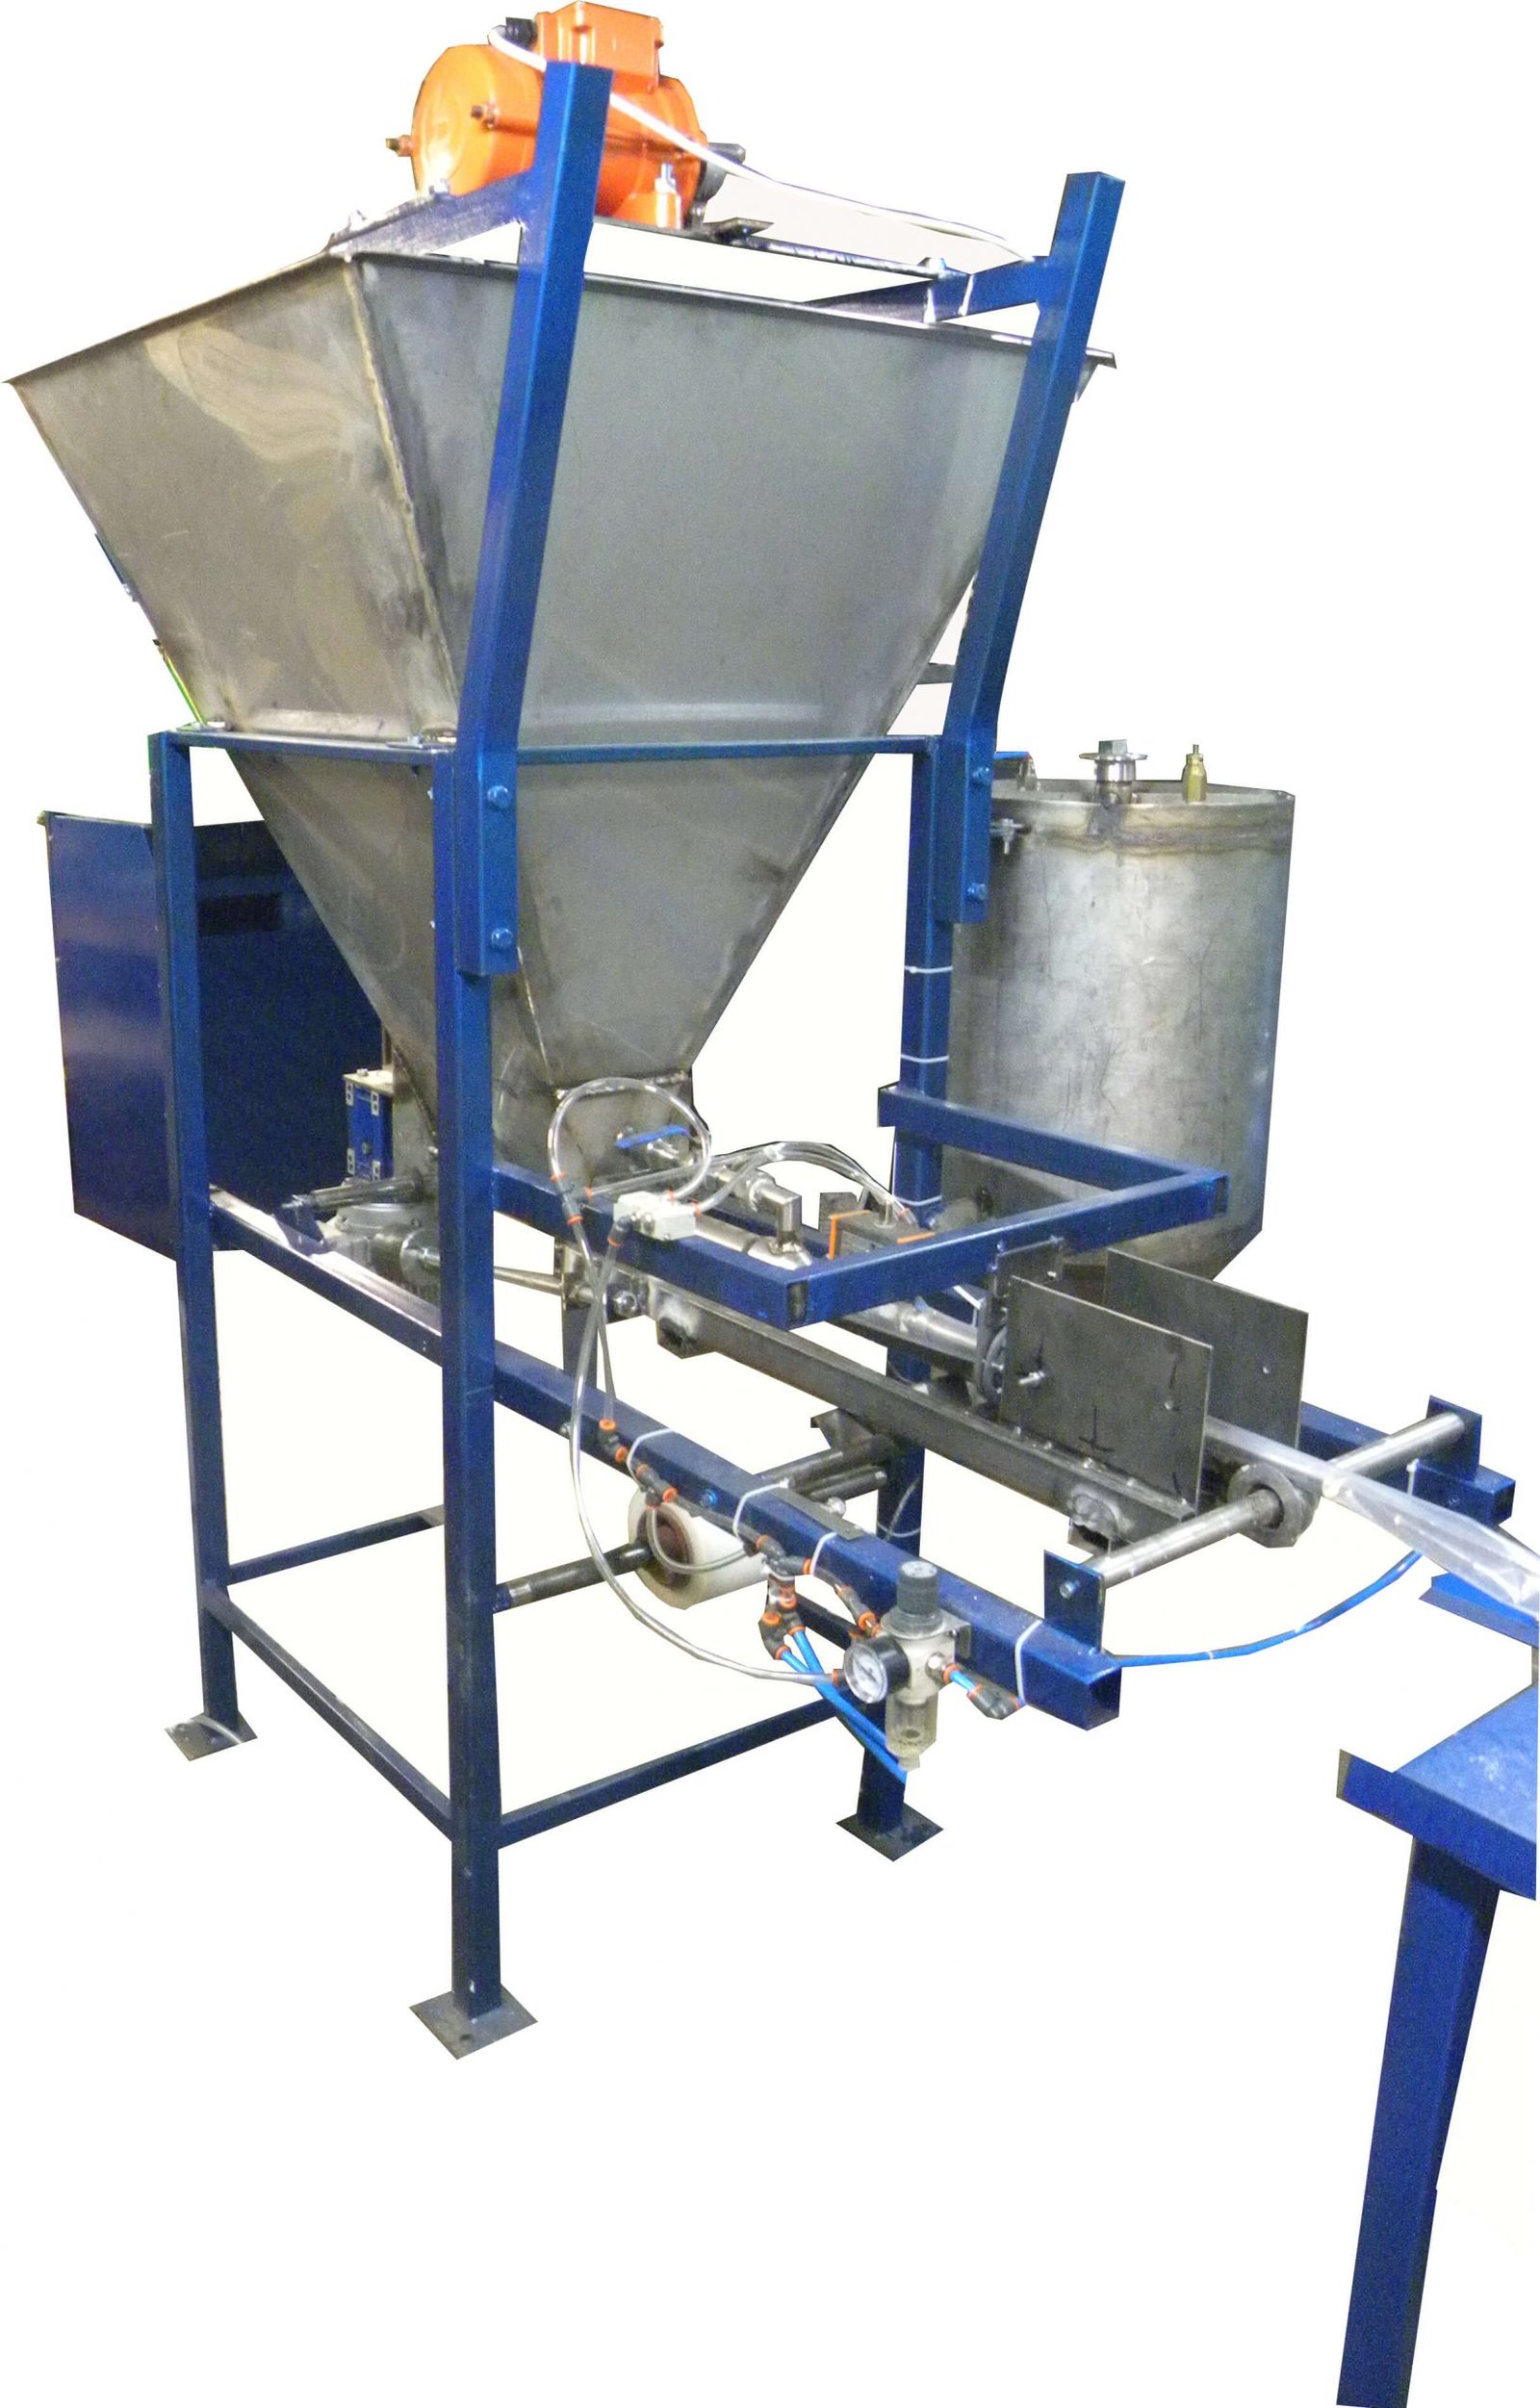


Die Anlage ist für die Herstellung flexibler Hüllen aus Polymerfolien, die portionsweise Befüllung dieser Hüllen mit einer oder zwei Komponenten (mit Trennbarrieren), das Anbringen von Metallclips sowie die Unterteilung in einzelne, abgemessene Einheiten konzipiert.
Technische Spezifikationen:
Produkt – beliebige halbviskose Masse (abrasiv, nicht aggressiv). Verpackungsmaterial – HDPE, LDPE; Stärke 80 µm bis 100 µm.
Technische Produktspezifikationen*
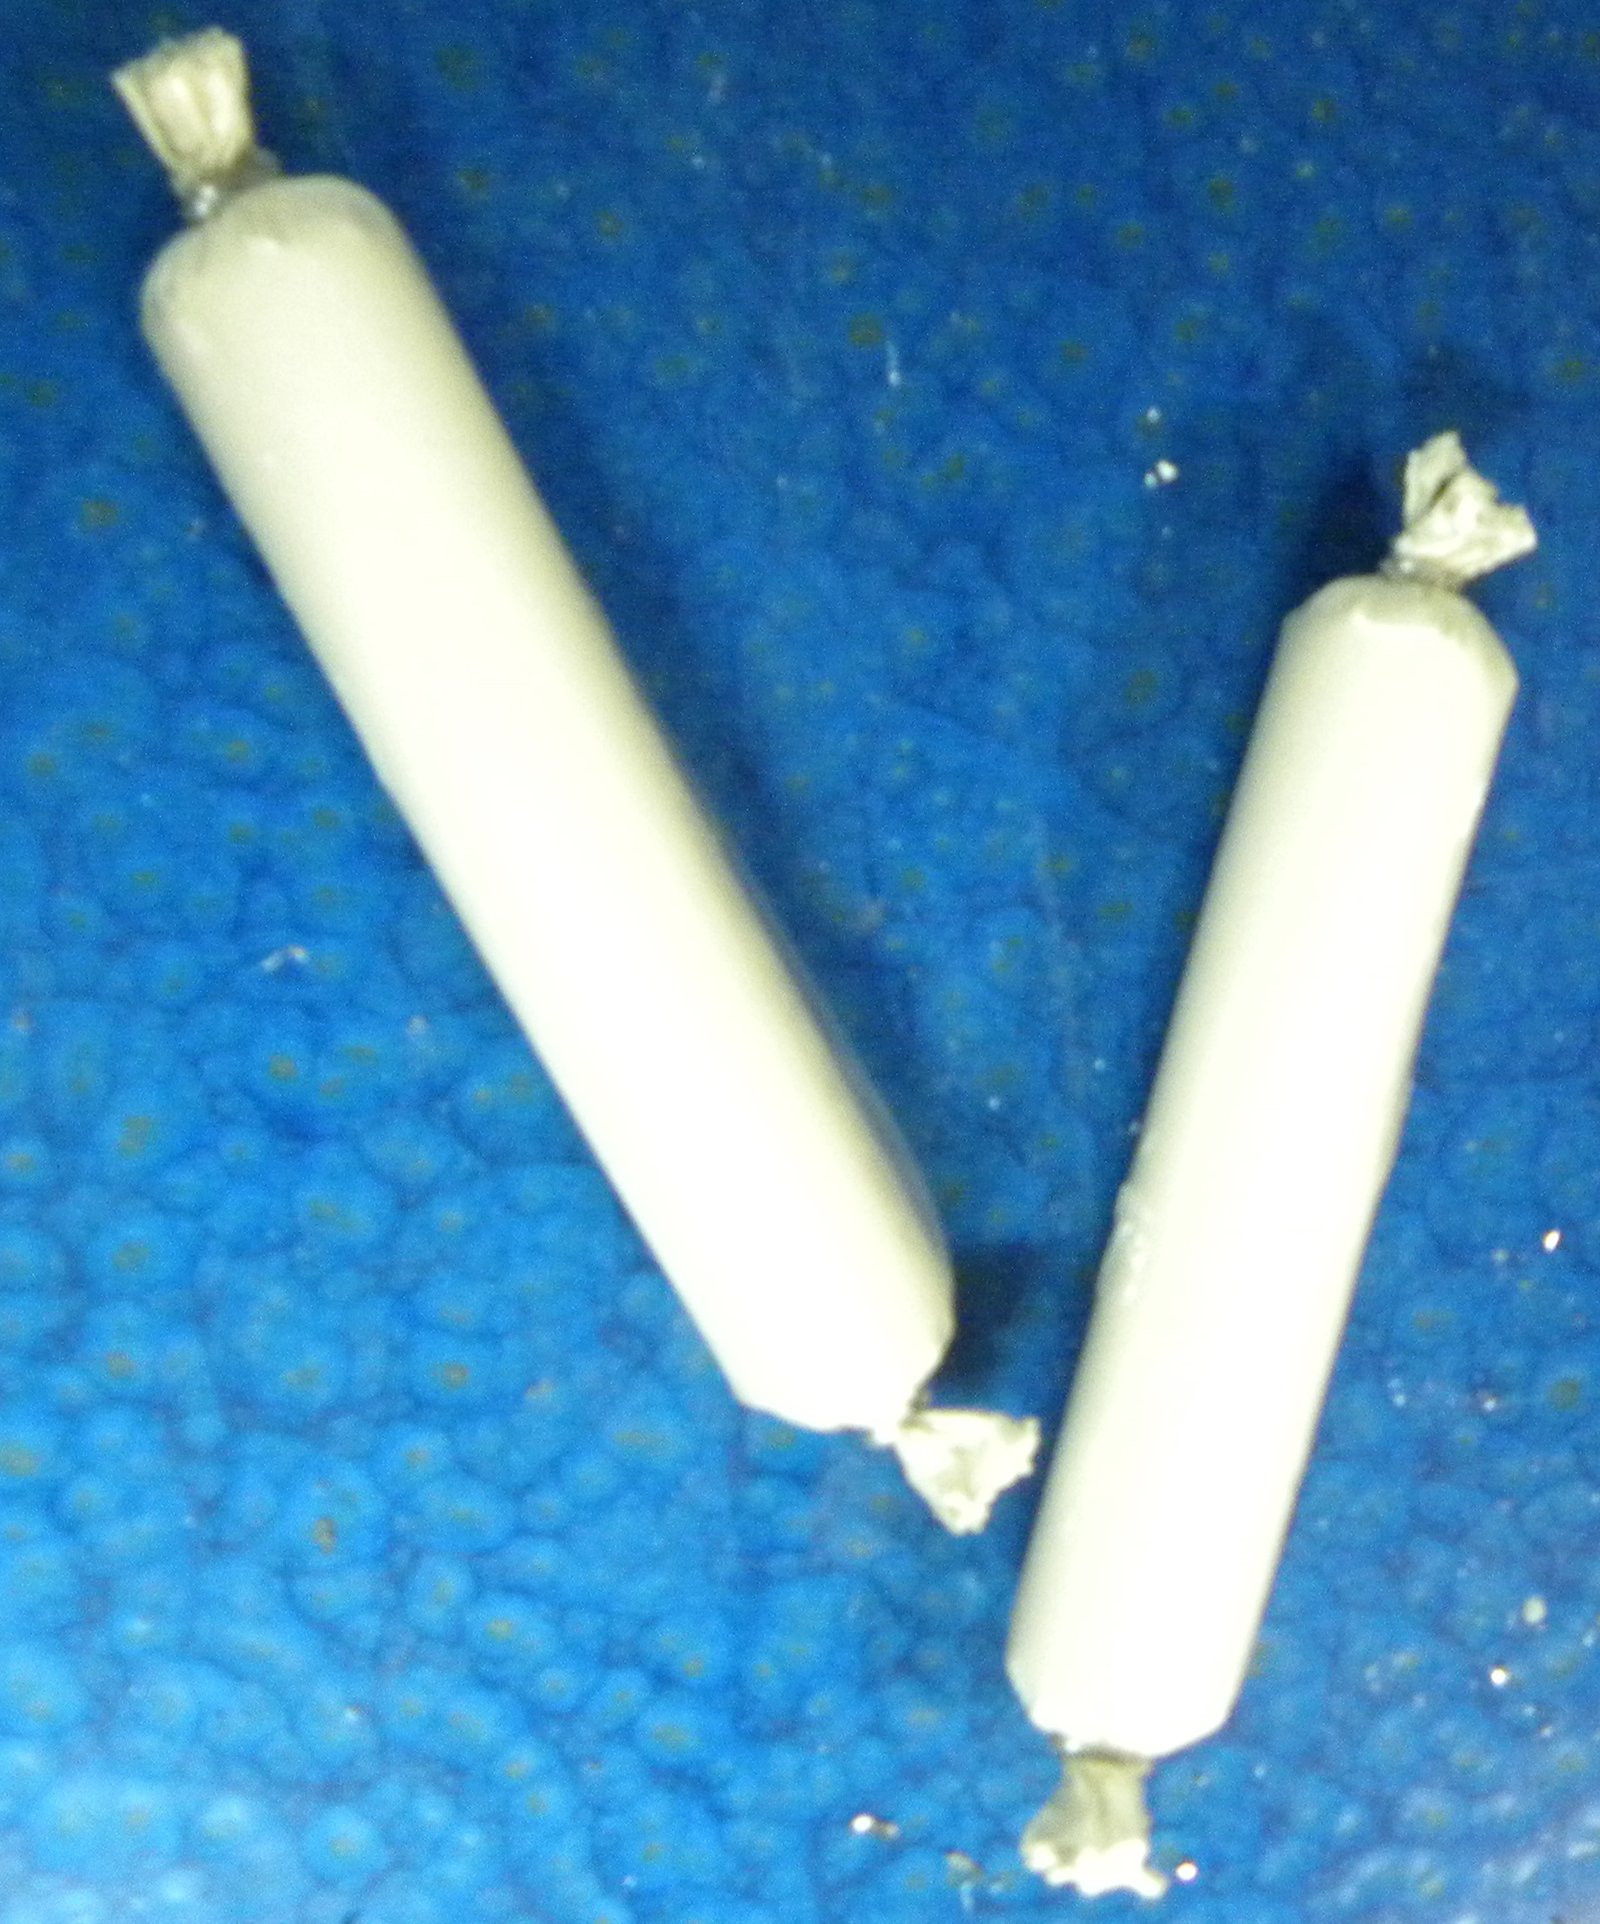
- Länge – 300 – 900 +/- 5 mm;
- Durchmesser – 25 +/- 1 mm;
- Gewicht – 300 – 900 g;
- Verschluss – Metallclip (an beiden Enden).
- Leistung – bis zu 5 Einheiten/Min.
*Es ist möglich, eine ähnliche Anlage zu fertigen, die individuell an die Anforderungen des Kunden angepasst ist.
Anlagenspezifikationen
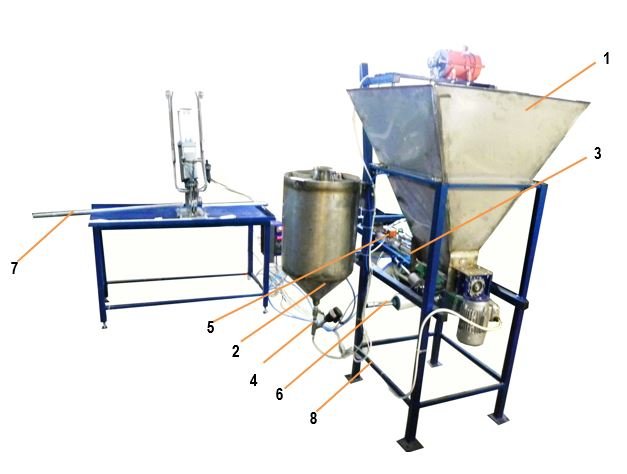
Schneckenförderer zur dosierten Produktzufuhr aus dem Vorratstrichter – 3.
- Stromversorgung – 380 V; 50 Hz; 1,1 kW.
- Steuerung (Start/Stopp) – über Sensoren.
- Trichterkapazität – bis zu 250 l.
Volumetrisches Dosiersystem – 4.
- Typ: volumetrisch.
- Dosiervolumen: 5–20 g.
- Toleranz: +/- 5 %.
- Antrieb: pneumatisch.
- Stromversorgung: 220 V; 50 Hz; 0,25 kW. 6 atm / 60 l/min.
- Trichterkapazität: bis zu 60 l.
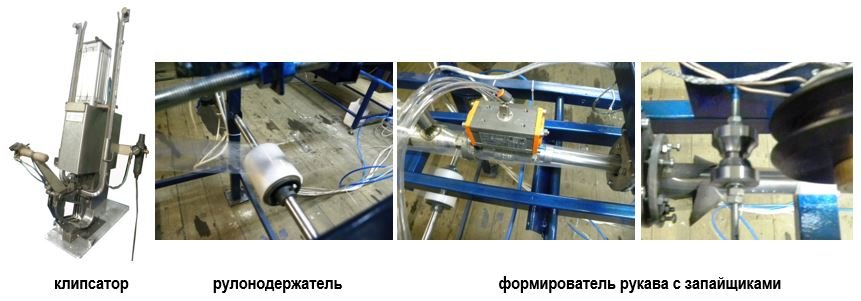
Folienformeinheit mit Schweißeinrichtungen – 5.
- Heizart: Impulsheizung.
- Schweißart: 3-mm-Schweißnaht.
- Schweißlänge: bis zu 900 mm.
- Anzahl der Schweißnähte: 2 (gegenüberliegend).
- Antrieb: pneumatisch.
- Folienvorschub: automatisch.
Rollenhalter – 6.
- Anzahl: 1 Stück.
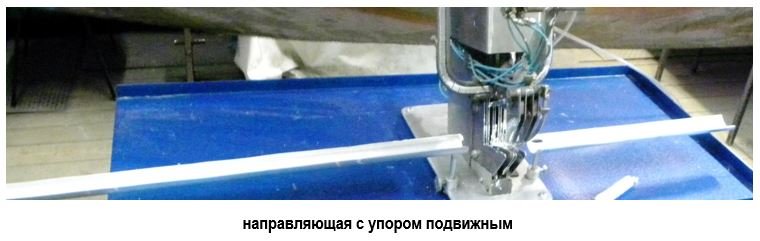
Führung mit verstellbarem Anschlag – 7.
- Anzahl: 1 Stück.
Rahmen – 8.
- Anzahl: 1 Stück.
Doppel-Clipmaschine – 9.
- Anzahl: 1 Stück.
- Clipmaterial: Metall.
- Anzahl der Rillen: 2.
- Messer: sichelförmig, 1 Stück.
- Antrieb: pneumatisch.
- Steuerung: manuell, über Drucktasten.
Gesamtabmessungen der Anlage: maximal 2600 × 700 × 1500 mm.
Gewicht: bis zu 180 kg.
Bedienpersonal: 1 Person + Hilfskraft.
Anlagenkomponenten und Teile, die mit dem Produkt in Berührung kommen, bestehen aus korrosionsbeständigen Materialien.
Die Konstruktion ermöglicht eine schnelle Demontage der Einheiten zur Reinigung/Desinfektion.
Verwendungszweck
Die Anlage dient zur Herstellung flexibler Hüllen aus Polymerfolien, zur portionierten Befüllung dieser Hüllen mit einer oder zwei Komponenten (mit Trennelementen), zum Anbringen von Metallclips sowie zur Trennung in einzelne, abgemessene Einheiten.
Anwendungsbereiche der Anlage
Herstellung von Kapseln für Ankerbefestigungen sowie Verpackung von Baustoffmischungen und anderen Nicht-Lebensmittelprodukten.
Anlagenkomponenten:
- Vorratsbehälter für die erste Produktart
- Vorratsbehälter für die zweite Produktart
- Dosiereinrichtung für die erste Produktart
- Dosiereinrichtung (Nadel-Zuführsystem) für die zweite Produktart
- Formeinheit für die Schlauchhülle mit Siegelstationen
- Folienrollenhalter
- Führungsschiene mit verstellbarem Anschlag
- Rahmengestell
- Doppel-Clipmaschine
Funktionsprinzip
Die Anlage besteht aus:
- einer Einheit zum Formen und Befüllen mit den jeweiligen Produkten, und
- einer Einheit zur Längenbestimmung der Ampullen, zum Anbringen von Clips sowie zum Abschneiden.
Die Einheit (1) besteht aus einer geschweißten Metallkonstruktion, in der folgende Komponenten untergebracht sind:
Ein Vorratsbehälter (1), ausgestattet mit einer Förderschnecke (3) und einem elektrischen Antrieb zur Dosierung der ersten Produktart.
Am Auslass der Förderschnecke befindet sich ein Formrohr (Dorn), das mit einer Formschulter und Führungsrollen versehen ist.
Über dem Formrohr sind eine beheizte Siegwalze (Dauersiegelung) sowie eine Kühlwalze für die Siegelnaht angeordnet.
Am Hauptrahmen (8) ist ein zweiter Vorratsbehälter (2) montiert, der über ein Ventilsystem und ein Nadel-Zuführsystem (4) zum Befüllen von Ampullen (bzw. Schlauchhüllen) mit einer zweiten Produktart verfügt. Das Nadel-Zuführsystem (4) ist oberhalb des Formrohrs der Dosiereinrichtung positioniert.
Im unteren Bereich des Rahmens befinden sich ein Folienrollenhalter sowie Ausrichtführungen für den Folienzulauf.
Zur Anlage gehört zudem ein freistehender Tisch, auf dem eine Doppel-Clipmaschine (9), die Anlagensteuerung sowie der Druckluftverteiler untergebracht sind.
Die Folie von der Rolle läuft durch ein System aus Ausrichtwalzen und gelangt in die Formeinheit, wo sie sich um das Formrohr legt; eine nadelartige Zuführvorrichtung ist dabei zwischen zwei Folienschichten positioniert. Während die Folie über das Formrohr gezogen wird, fährt eine Siegelwalze über die Folie und erzeugt zwei parallele Siegelnähte im Abstand von 16 mm.
Auf Anweisung des Bedieners wird der Antrieb der Schneckenzuführung aktiviert, und das Produkt aus Trichter (1) wird durch das Formrohr in den Hauptinnenraum der Folienschlauchhülle befördert.
Gleichzeitig wird ein zweites Produkt aus Trichter (2) – angetrieben durch Druckluft – über die nadelartige Zuführvorrichtung in einen äußeren Hohlraum innerhalb der Schlauchhülle geleitet, der sich zwischen den beiden Siegelnähten befindet. Durch den Druck des zugeführten Produkts vorangetrieben und vom Bediener geführt, gelangt die gefüllte Hülle auf einen Tisch, der mit einer Clipmaschine ausgestattet ist.
Sobald das Produkt die gewünschte Länge erreicht hat, betätigt der Bediener den Hebel der Clipmaschine; dadurch wird die Hülle zusammengedrückt, mit zwei nebeneinanderliegenden Clips verschlossen und das fertig portionierte Produktsegment abgeschnitten.
Anschließend wiederholt sich der Vorgang.
Zusätzliche Informationen
12 Monate Garantie
Service nach Ablauf der Garantiezeit