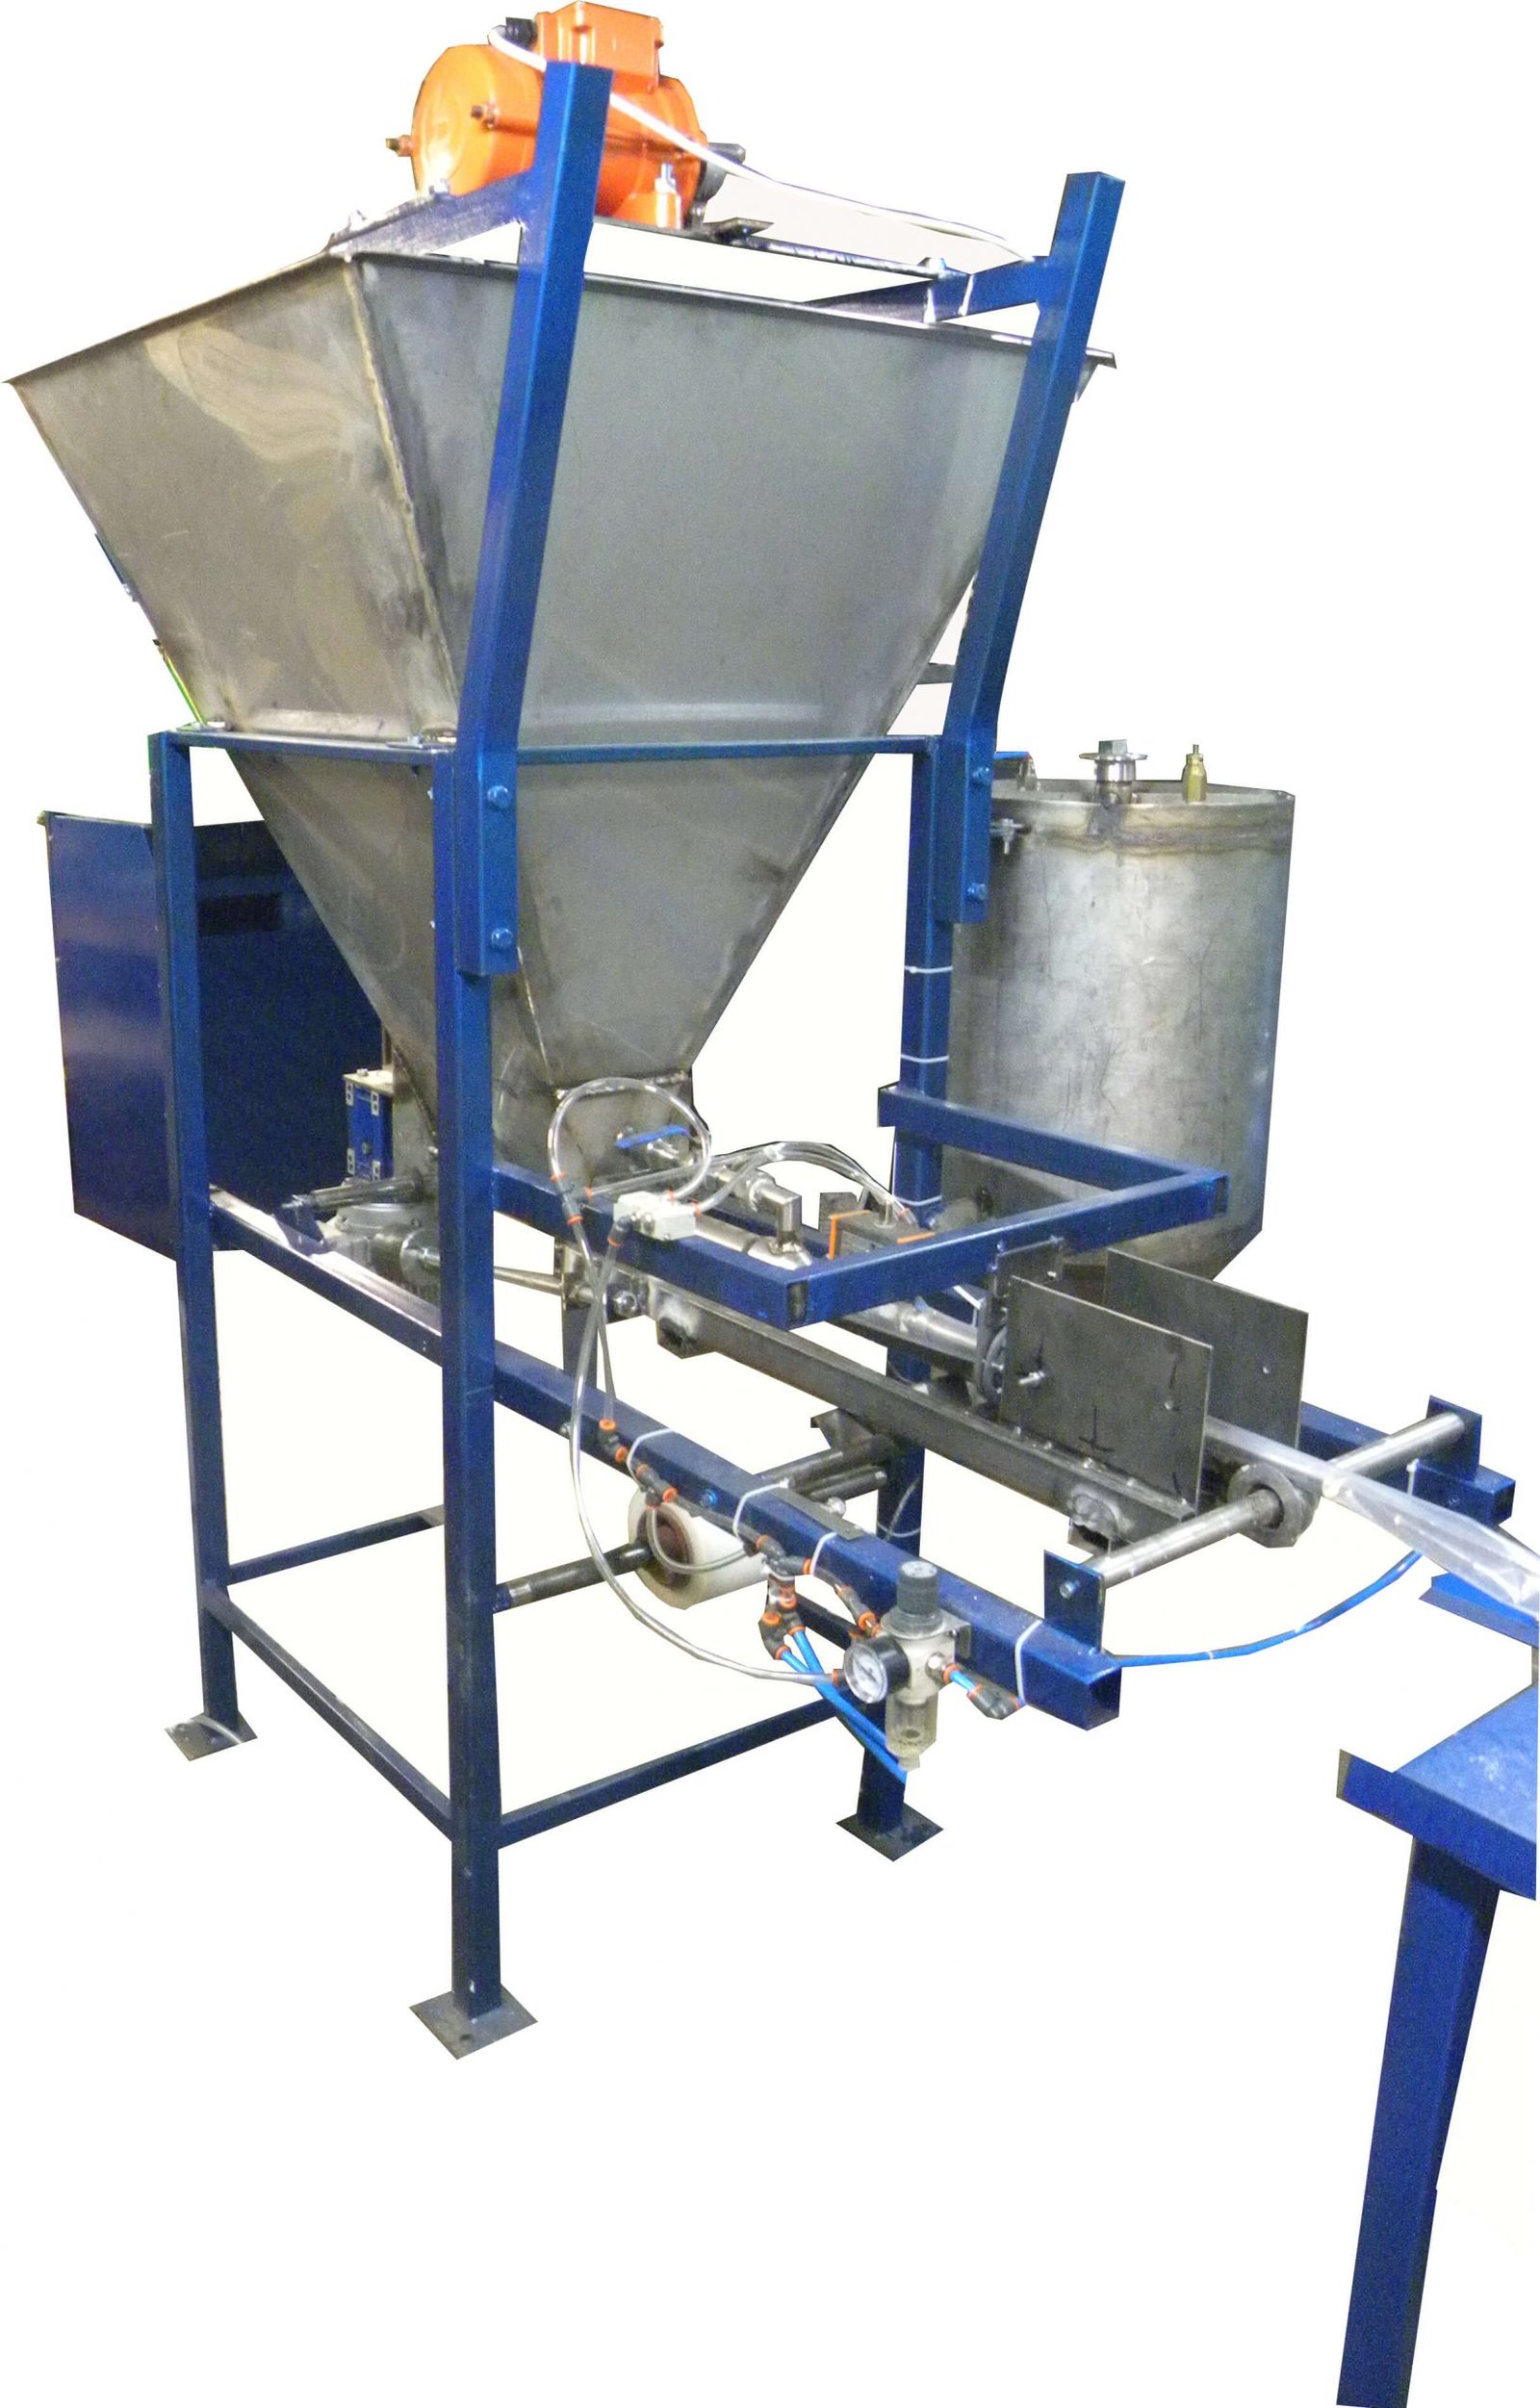


Linia przeznaczona jest do produkcji osłonek elastycznych z polimerowych materiałów foliowych, ich porcjowanego napełniania jedno- lub dwuskładnikowego, z przegrodami rozdzielającymi, spinania klipsem metalowym i rozdzielania na produkty odmierzone.
Dane techniczne:
Produkt – dowolna mieszanka półlepka (ścierna, nieagresywna).Materiał osłonki – HDPE; LDPE od 80 do 100 mikronów.
Specyfikacja produktu*
- Długość – 300–900 +/- 5 mm;
- Średnica – 25 +/- 1 mm;
- Waga – 300–900 g;
- Klips – metalowy (obustronny).
- Wydajność – do 5 produktów/min.
*Możliwość wykonania podobnej linii zgodnie z indywidualnymi wymaganiami klienta.
Specyfikacja linii
Podajnik ślimakowy do dozowania produktu z zasobnika – 3 szt.
- Przyłącze – 380 V; 50 Hz; 1,1 kW.
- Sterowanie (start/stop) – za pomocą czujników.
- Pojemność zasobnika – do 250 l.
Dozownik objętościowy – 4.
- Typ – objętościowy.
- Objętość dawki – 5 – 20 g.
- Błąd – +/- 5%.
- Napęd – pneumatyczny.
- Podłączenie – 220 V; 50 Hz; 0,25 kW. 6 atm/60 l/min.
- Pojemność zasobnika – do 60 l.
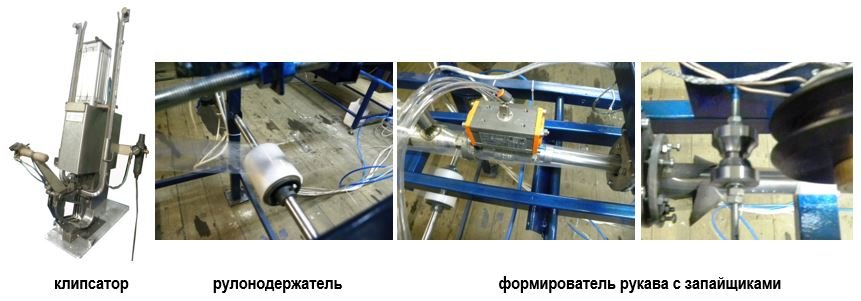
Formierz rękawa ze zgrzewarkami – 5.
- Typ grzania – pulsacyjny.
- Typ zgrzewu – zgrzew 3 mm.
- Długość zgrzewu – do 900 mm.
- Liczba zgrzewów – 2 (przeciwległe).
- Napęd – pneumatyczny.
- Podawanie – automatyczne.
Uchwyt rolki – 6.
- Ilość – 1 szt.
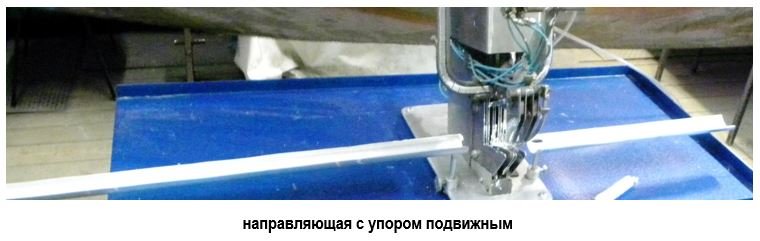
Prowadnica z ruchomym ogranicznikiem – 7.
- Ilość – 1 szt.
Rama – 8.
- Ilość – 1 szt.
Obcinaczka dwużyłkowa – 9.
- Ilość – 1 szt.
- Zszywka – metalowa.
- Liczba rowków – 2.
- Nóż – 1 sierpowy.
- Napęd – pneumatyczny.
- Sterowanie – ręczne, przyciskiem.
Wymiary urządzenia, nie większe niż – 2600x700x1500 mm.
Masa – do 180 kg.
Operator – 1 osoba + pomocnik.
Elementy urządzenia i części mające kontakt z produktem wykonane są z materiałów odpornych na korozję.
Konstrukcja umożliwia szybki demontaż urządzeń w celu dezynfekcji.
Przeznaczenie
Linia przeznaczona jest do produkcji osłonek elastycznych z folii polimerowych, napełniania porcjami jedno- lub dwuskładnikowymi, z przegrodami dzielącymi, spinania klipsem metalowym i rozdzielania na produkty odmierzone.
Zastosowanie linii
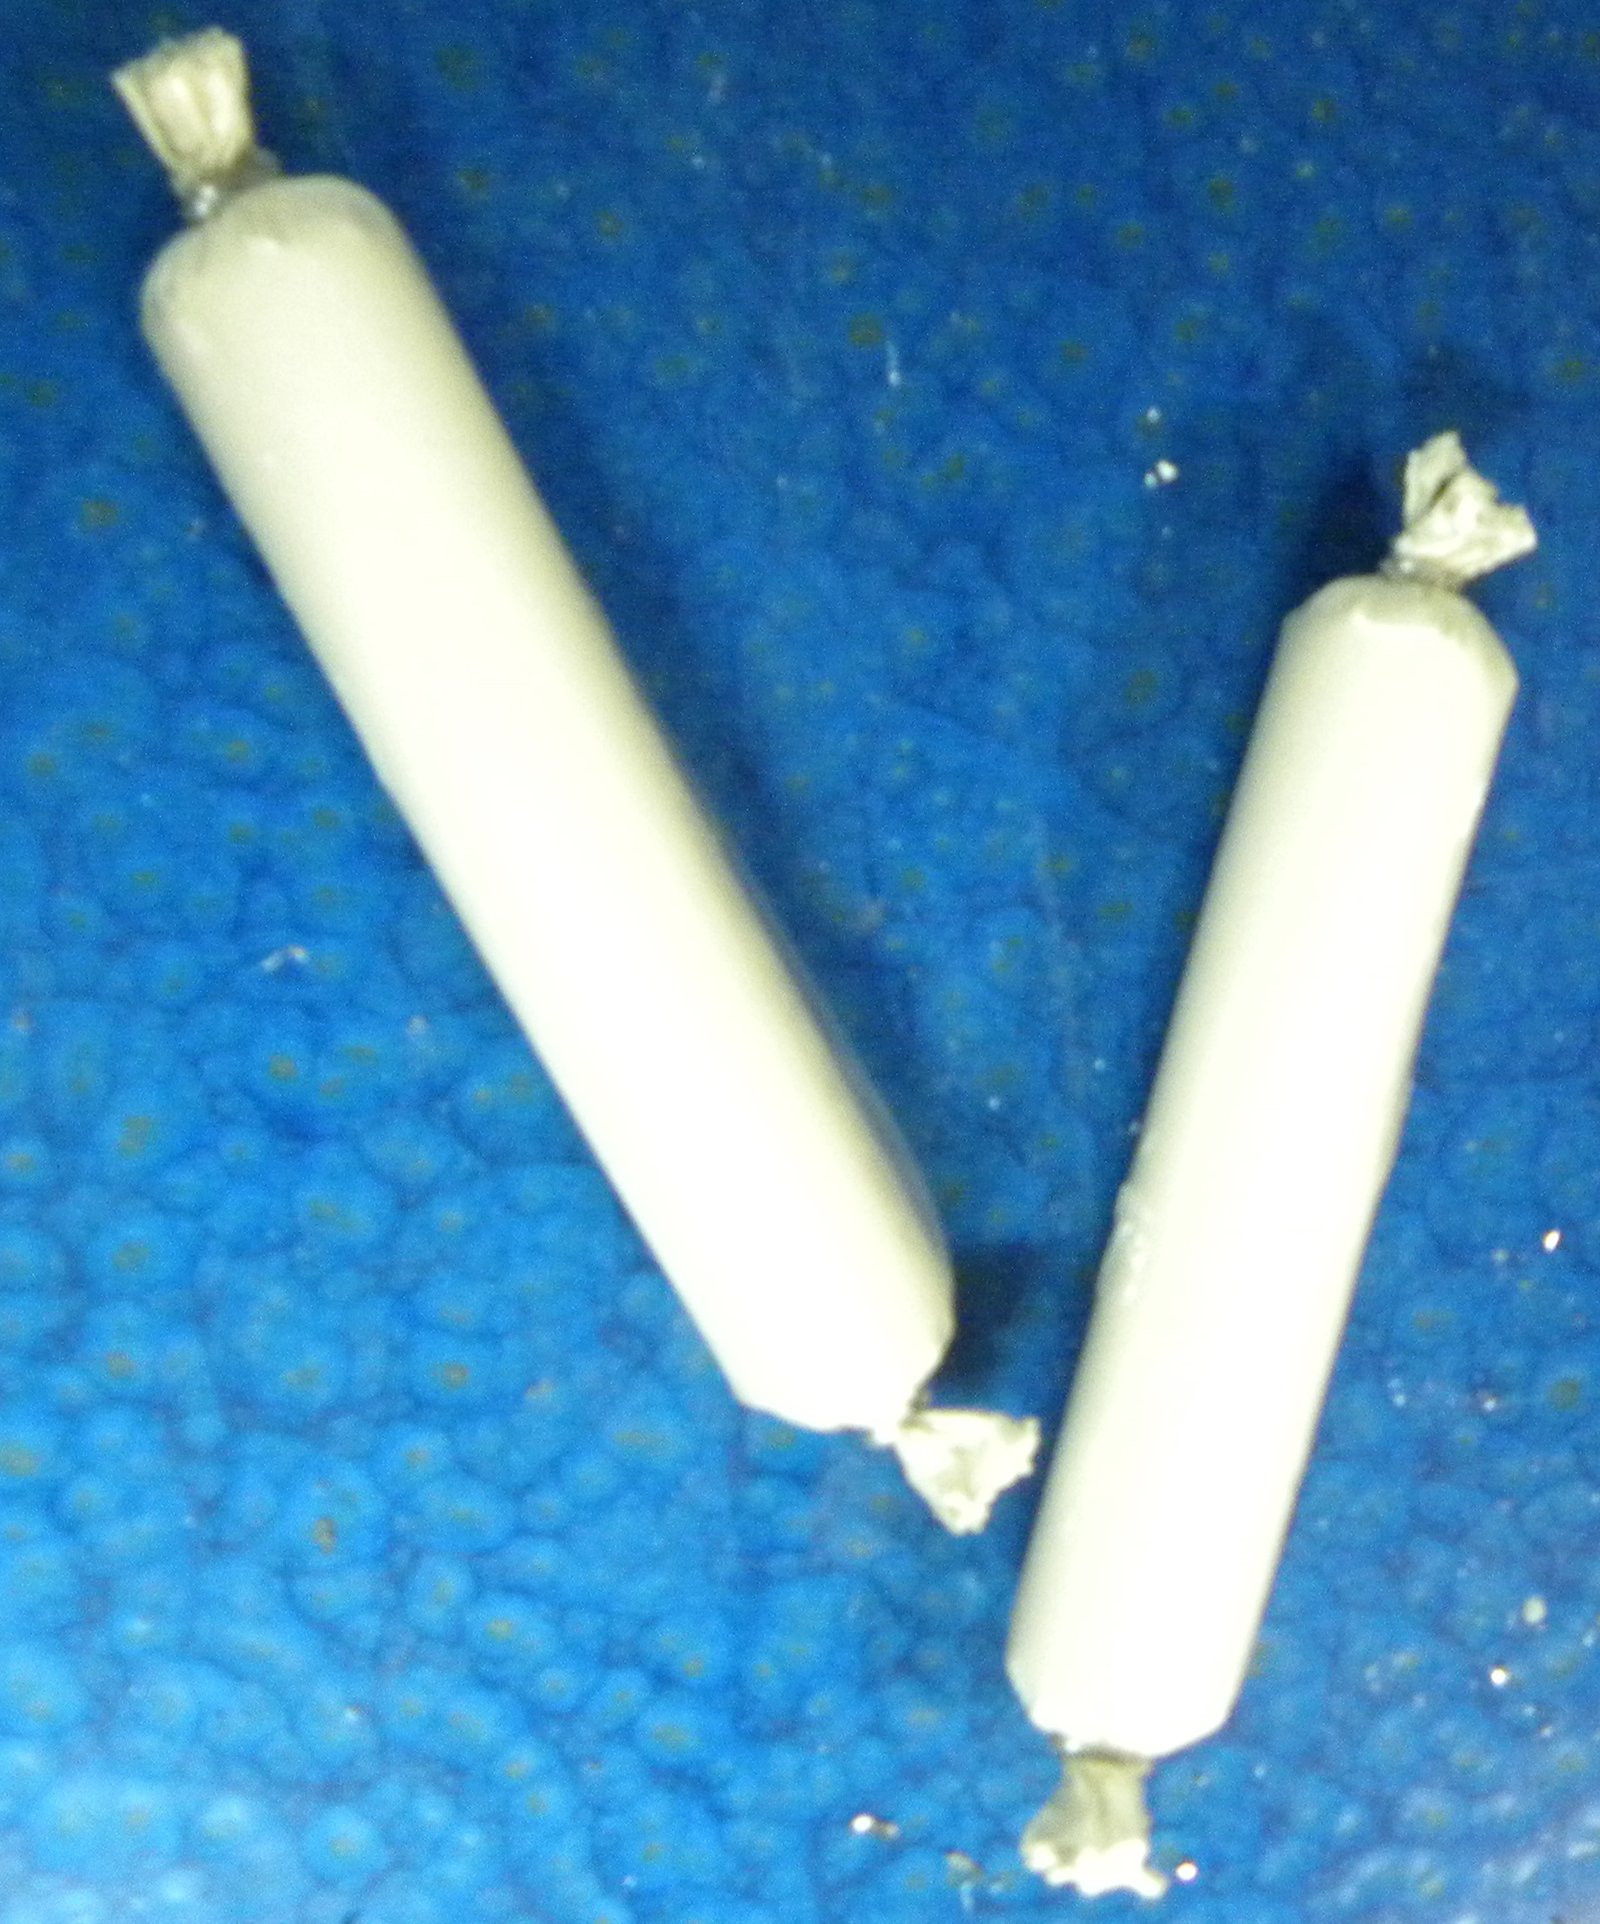
Produkcja ampułek do mocowania kotew, pakowania mieszanek budowlanych i innych materiałów niespożywczych.
Skład linii:
- zasobnik akumulacyjny dla pierwszego rodzaju produktu
- zasobnik akumulacyjny dla drugiego rodzaju produktu
- dozownik dla pierwszego rodzaju produktu
- dozownik (podajnik igłowy) dla drugiego rodzaju produktu
- formierka rękawów z zaklejarkami
- uchwyt rolki
- prowadnica z ruchomym ogranicznikiem
- rama
- obcinacz żyłki
Zasada działania
Linia składa się z:
- urządzenia do formowania i napełniania materiałami procesowymi oraz
- urządzenia do formowania ampułek o odpowiedniej długości, obcinania i cięcia.
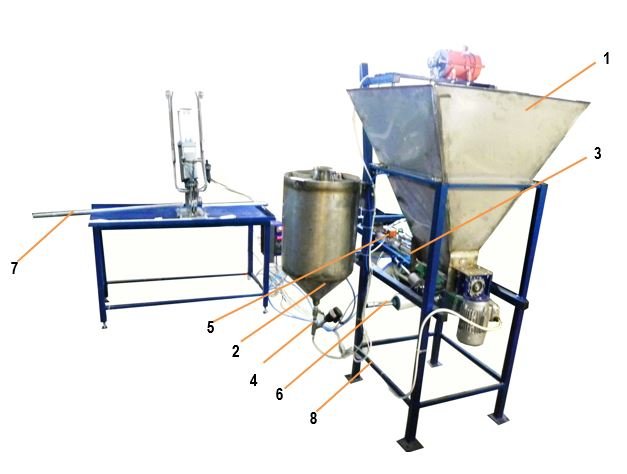
Zespół (1) to spawana konstrukcja metalowa, zmontowana na następujących elementach:
Zasobnik (1) z podajnikiem ślimakowym (3) i napędem elektrycznym do podawania pierwszego rodzaju produktu.
Na wylocie podajnika ślimakowego znajduje się tuba z formownikiem kołnierza tulejowego i rolkami prowadzącymi.
Nad tubą znajduje się grzałka rolkowa zgrzewarki ciągłej i rolka chłodząca spoinę.
Na ramie głównej konstrukcji metalowej (8) zamontowany jest zasobnik (2) z systemem zaworów i podajnikiem igłowym (4) do napełniania ampułek drugim rodzajem produktu. Podajnik igłowy (4) zamontowany jest nad tubą dozownika.
U dołu ramy znajduje się uchwyt rolki i ramy do wyrównywania podawania folii.
Linia składa się z wolnostojącego stołu, na którym znajduje się klipsownica dwuzaciskowa (9), jednostka sterująca linią oraz dystrybutory sprężonego powietrza.
Z rolki folii zamontowanej na uchwycie, folia przechodzi przez system rolek wyrównujących, przechodzi przez formownicę rękawa i owija się wokół obręczy, z podajnikiem szpilkowym umieszczonym między dwiema warstwami folii. Podczas przeciągania folii wzdłuż obręczy, rolka głowicy zgrzewającej toczy się po folii, tworząc dwa równoległe szwy oddalone od siebie o 16 mm.
Na polecenie operatora uruchamiany jest napęd podajnika ślimakowego, a produkt z zasobnika (1) przepływa przez obręcz do głównej komory rękawa polimerowego.
Jednocześnie, drugi produkt z zasobnika (2), pod ciśnieniem sprężonego powietrza, przepływa przez podajnik szpilkowy do zewnętrznej komory obudowy, utworzonej między dwiema liniami zgrzewania.
Pod wpływem nacisku pierwszego produktu i nacisku operatora, napełniona tuleja jest podawana na stół z zamontowaną na nim klipsownicą.
Po osiągnięciu pożądanej długości produktu operator opuszcza uchwyt maszynki i, ściskając powstałą osłonę, zakłada dwa sąsiednie klipsy i odcina gotowy segment produktu.
Proces jest powtarzany.
Dodatkowe informacje
12-miesięczna gwarancja
Serwis pogwarancyjny